同一の薄肉金属部品を 1 個あたりのコストを抑えて何千個も必要とする場合は、ダイカストを選択してください。プロトタイプや公差の厳しいワンオフ品には CNC 機械加工を、非常に大規模または非常に小さなバッチには砂型鋳造を、プラスチックが許容される場合には射出成形を選択してください。
これらのバッチ範囲は経験則です。実際の損益分岐点は部品の重量、形状、合金、公差によって異なるため、見積もりで確認してください。
ダイカストは、溶融した非鉄金属を硬化鋼の型に高圧で注入し、数秒以内にニアネットシェイプの部品を取り出すプロセスです。金型は何万回も再利用されるため、高い工具コストがすべての部品に分散され、量が増えると部品あたりのコストが急激に下がります。
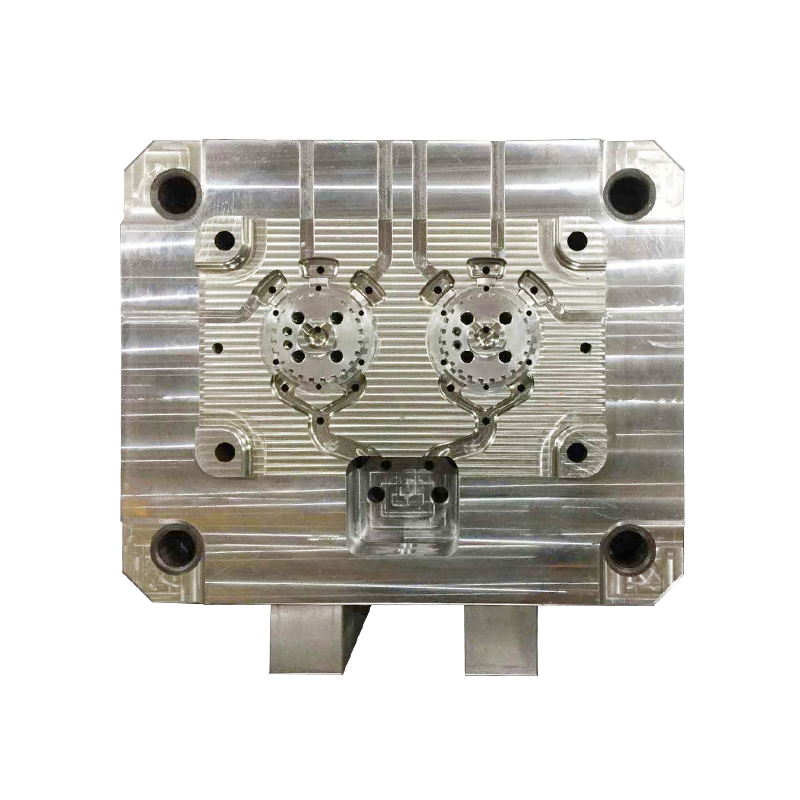
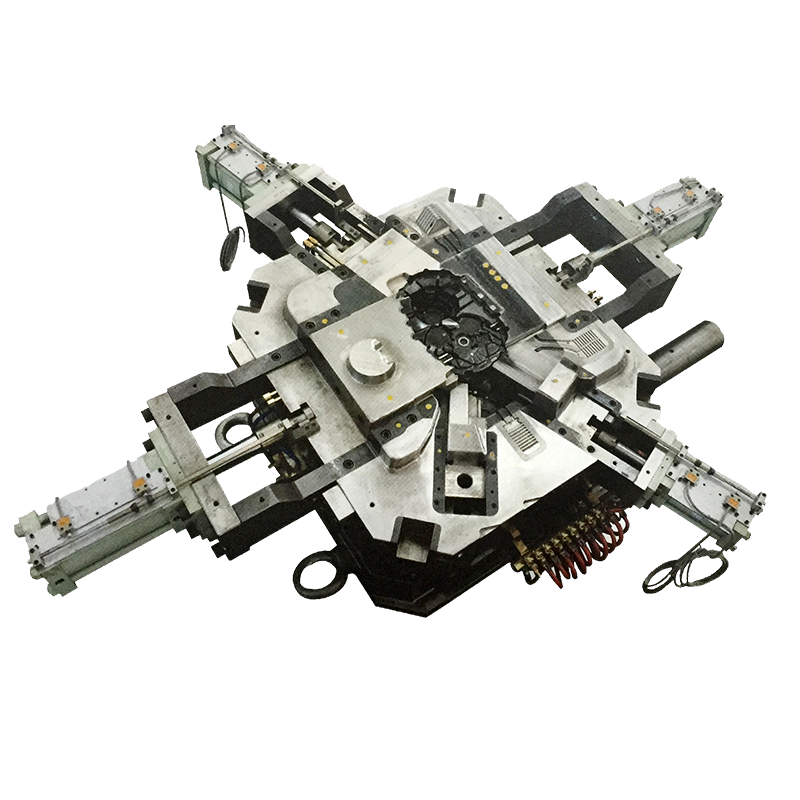
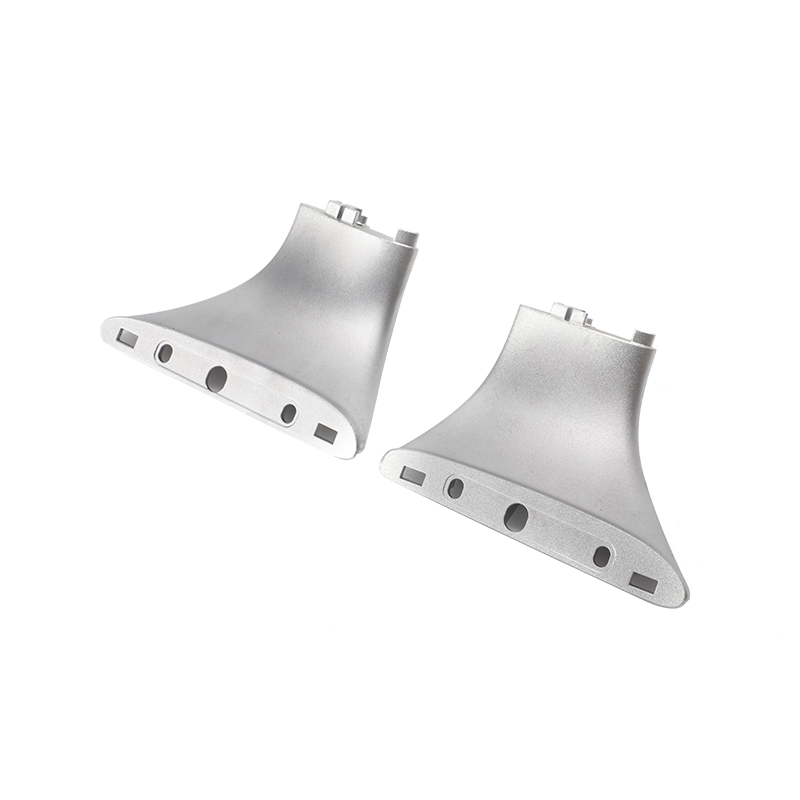
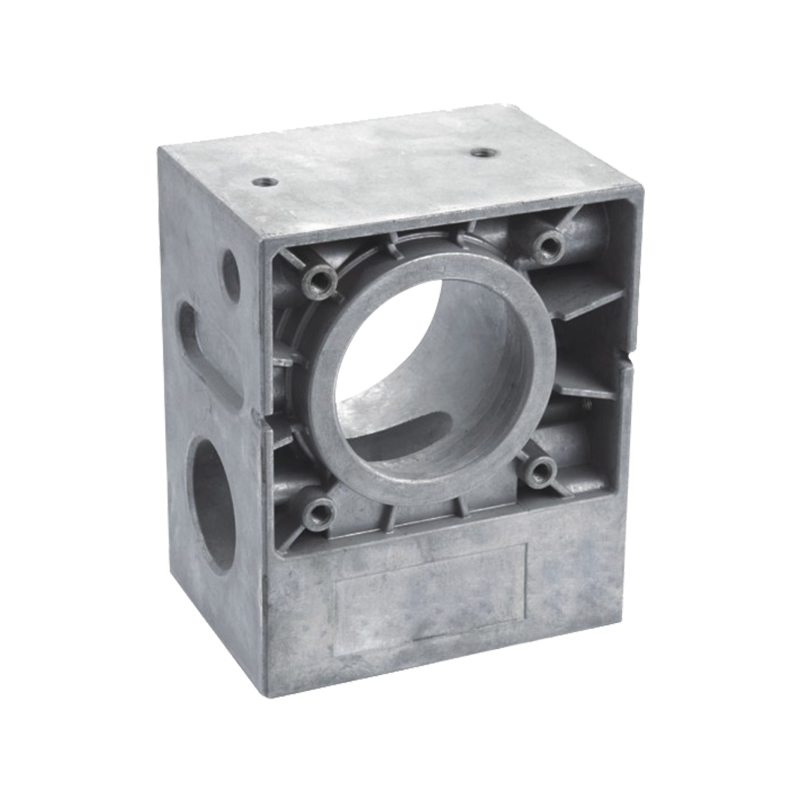
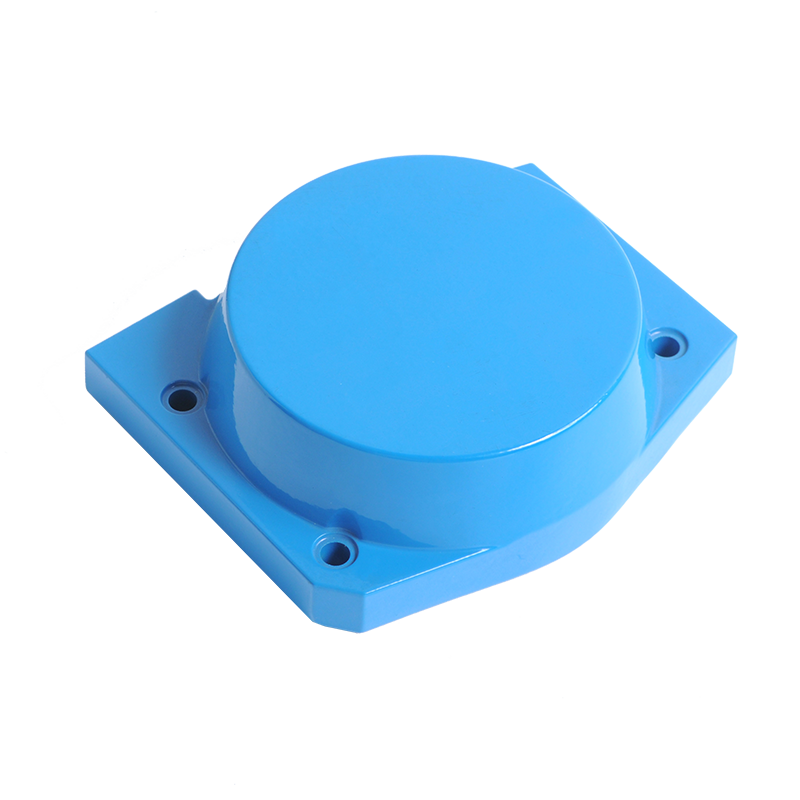
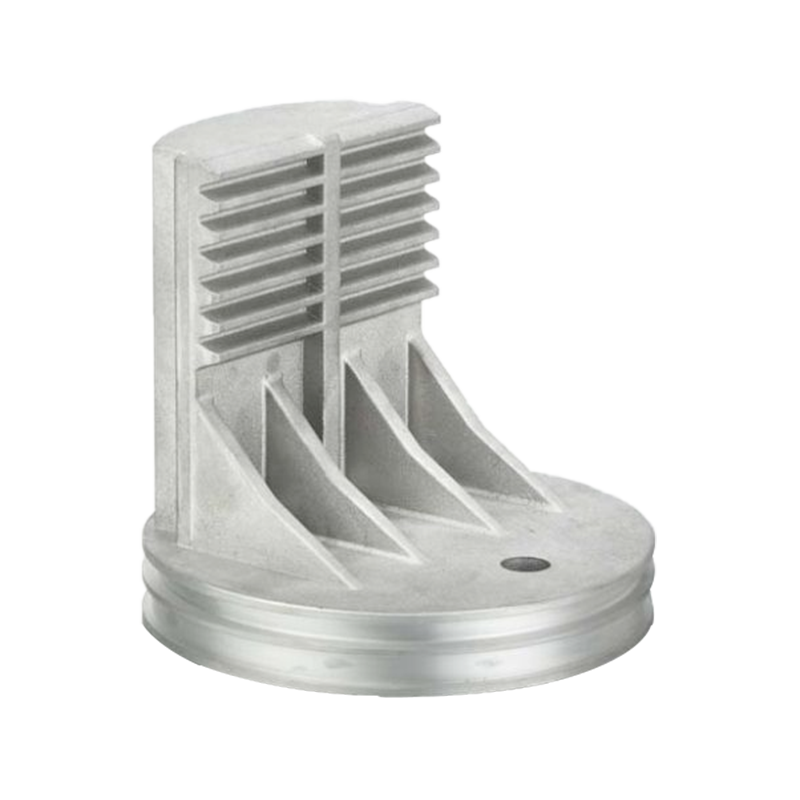
Ningbo Jieda Moulding & Machine は、1987 年以来寧波北侖市でアルミニウム ダイカスト金型と精密部品を製造してきました。私たちの ダイカスト金型 , アルミダイカスト部品 そして 亜鉛ダイカスト部品 .
ダイカストは、部品あたりの量当たりの金属コストが最も低くなりますが、金属プロセスの中で最も高い事前の工具が必要になります。以下の表は、プロセスの最終候補リストに役立つ一般的な値を示しています。
| 因子 | ダイカスト | CNC加工 | 砂型鋳造 | 射出成形 |
|---|---|---|---|---|
| 最適なバッチサイズ | 3,000 ~ 数百万 | 1~500 | 1 ~ 1,000 | 5,000 ~ 数百万 |
| 数量あたりの部品コスト | 低い | 高 | 中 | 非常に低い |
| 典型的な最小壁 | 約 1.0 ~ 2.5 mm アルミニウム、最小 0.5 mm 亜鉛 | 0.5~1.0mm程度 | 3~6mm程度 | 0.5~3mm程度 |
| 表面仕上げ(Ra) | 鋳造時 1.6 ~ 3.2 マイクロメートル | 0.4~3.2マイクロメートル | 6.3~25マイクロメートル | 0.1~1.6マイクロメートル |
| 材料 | アルミニウム、亜鉛、マグネシウム、銅合金 | ほぼすべての金属またはプラスチック | 鉄、鋼、アルミニウム、青銅 | 熱可塑性プラスチックと一部の熱硬化性樹脂 |
| 最初の部分までの時間 | 約6~12週間 | 日数 | 約2~4週間 | 約4~10週間 |
部品数が数百個未満では CNC が勝ち、工具コストが数千個の部品に分散されるとダイカストが勝ちます。 CNC は固体ビレットから材料を除去し、ダイカストはワンショットで形状を形成します。
たとえば、ビレットから切断された複雑なアルミニウム ハウジングはマシニング センターで 20 ~ 40 分かかり、出発金属の半分以上が除去されます。同じダイカストのハウジングは 2 分以内に機械から出荷され、重要な面を軽く仕上げるだけで済みます。
砂型鋳造は部品サイズと小さなバッチの点で優れていますが、ダイカストは精度、表面品質、速度の点で優れています。砂型は安価で使い捨てですが、型の使用は1回限りです。
ダイカストと射出成形は同じロジックに従い、再利用可能なスチール製の型に圧力をかけて充填しますが、ダイカストは金属部品を製造し、射出成形はプラスチック部品を製造します。決定的な問題は、部品に金属特性が必要かどうかです。
多くの製品には、強度と冷却性を高めるダイカスト アルミニウム フレームと射出成形プラスチック カバーの両方が使用されています。
バッチが約 3,000 個を超えると、ダイカストが最も安価な金属の選択肢になります。このグラフは、各プロセスが通常どこで財務的に意味があるのかを対数スケールで示しています。
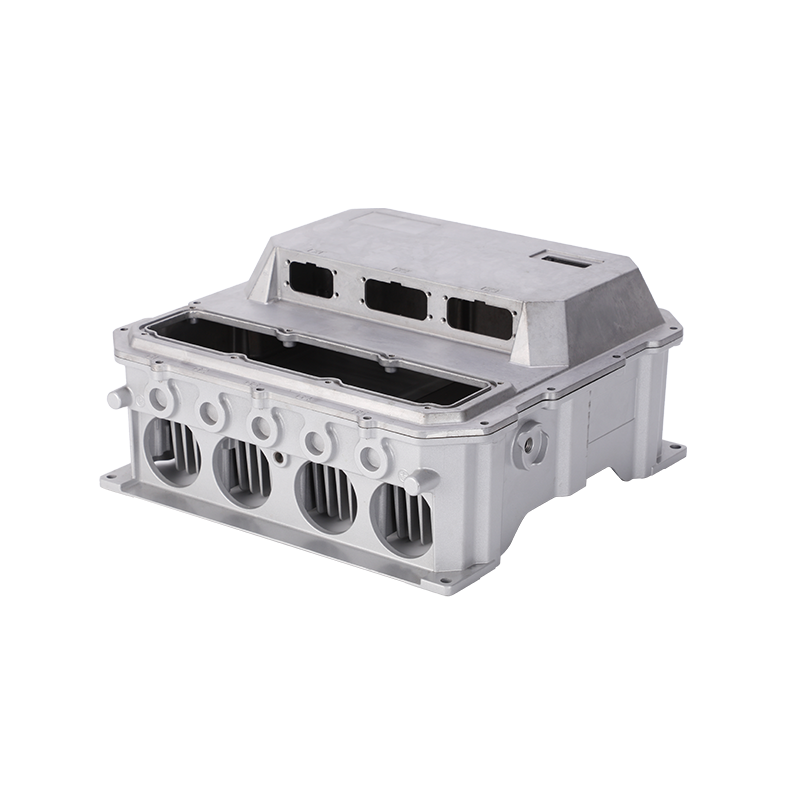
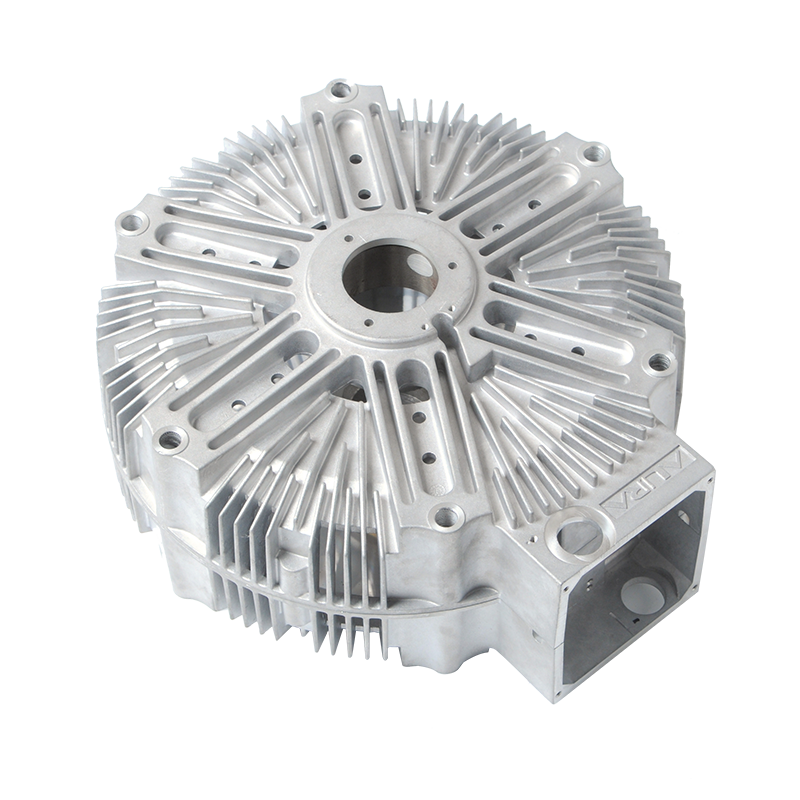
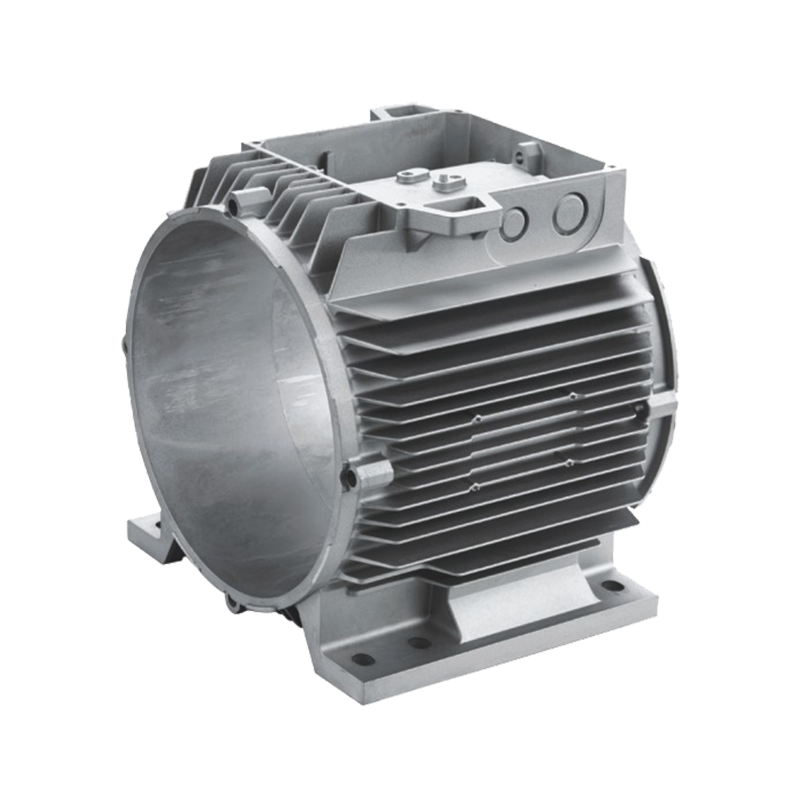
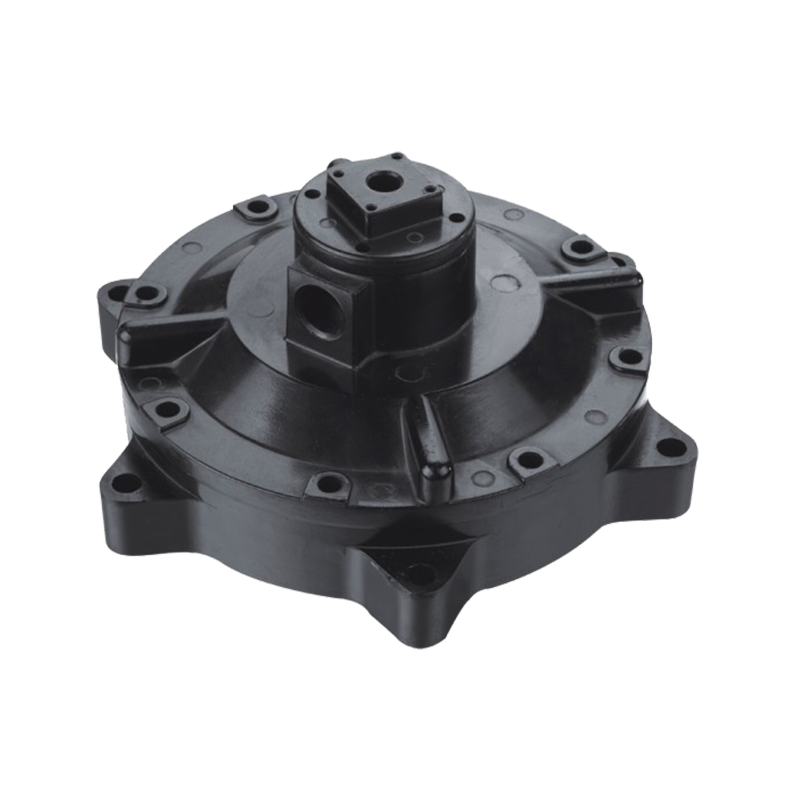
Jieda は金型の設計とダイカスト部品の製造を 1 つの屋根の下で行っており、金型、鋳造、機械加工、仕上げを 1 つのチームが所有しています。以下から私たちの作品をご覧ください。
量だけでは選択肢の半分がなくなるため、最初に年間量、次に形状、次に材料で決定します。 4 枚のカードをクイック フィルターとして使用します。
精密金属部品の最もコスト効率の高い方法は、通常、形状にはダイカストを使用し、重要な機能のみには CNC を使用します。これにより、穴、ねじ、シール面にしっかりとフィットしながら、加工時間を短縮できます。
CAD、CAM、および CAE 流動解析により、鋼材を切断する前に気孔率とコールド シャットを予測します。
溶融合金が圧力下で金型に充填され、部品が取り出されます。
ゲート、ランナー、バリは生の鋳物から取り除かれます。
穴、ネジ、シール面は最終公差まで機械加工されます。
アルマイト処理、粉体塗装、メッキ処理が施されております。私たちの記事を読んでください 陽極酸化RFQガイド .
寸法チェックと漏れまたは圧力テストにより、各バッチを確認します。
最もコストのかかる間違いは、生涯の生産量ではなく、プロトタイプの価格からプロセスを選択することです。この 5 つのパターンは避けてください。
完全な RFQ により、サプライヤーは適切なプロセスを推奨し、1 ラウンドで見積もることができます。以下の物を一緒にお送りください。
はい、大音量で。ダイカストは通常、バッチが数千個に達すると安くなりますが、数百個以下の場合は CNC の方が安くなります。
それ自体ではありません。鋳造時の公差は機械加工公差よりも緩いため、重要なフィーチャーは通常、鋳造後に CNC によって仕上げられます。
ダイカストでは通常、薄い壁により細かく緻密な表皮が得られますが、高圧充填ではガスの気孔が閉じ込められる可能性があります。適切なモールド フロー設計と通気により、構造部品のこのリスクが軽減されます。
熱負荷が低い非構造部品の場合もあります。熱放散、EMI シールド、または温度での剛性が必要な場合は、ダイカストの代わりにはなりません。
図面と年間生産量をお送りいただければ、当社のエンジニアがダイカスト、CNC、またはハイブリッドのいずれのルートが総コストを最も低く抑えられるかをお知らせします。当社について詳しく知る OEMおよびODMサービス またはチェックしてください よくある質問 .
見積もりをリクエスト準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード