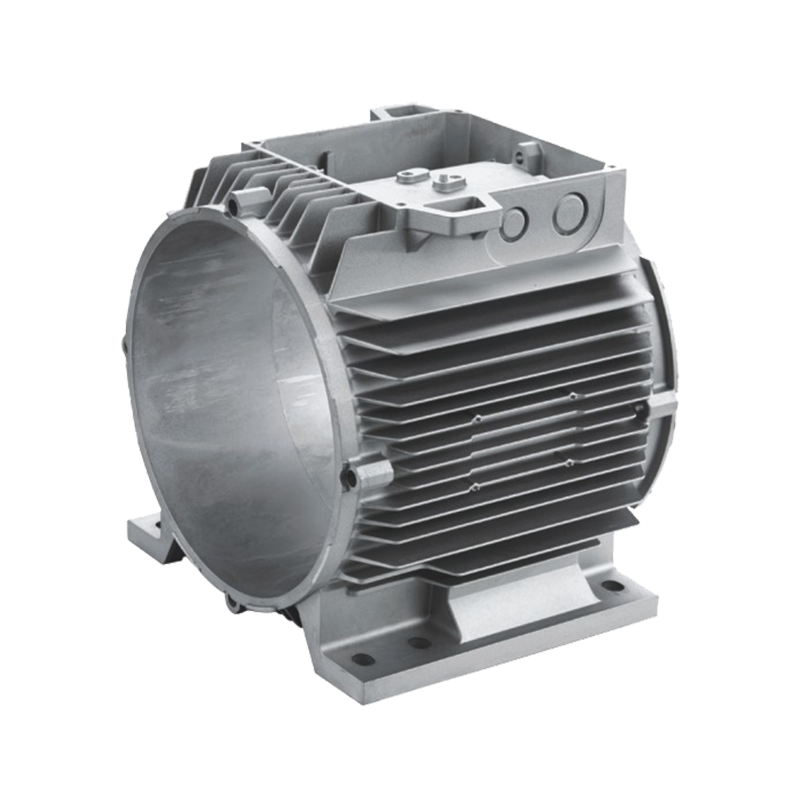
購買エンジニアは、黒色陽極酸化処理のために 5,000 個のダイカスト モーター ハウジングを送ります。サンプルは問題なく見えました。生産ロットはまだらな灰色で、エジェクター ピンの跡の周りに白い斑点があり、機械加工された面と鋳造されたままの表面が接する部分で目に見える色調の変化が見られます。陽極酸化ラインでは何も変化しませんでした。変わったのは鋳造ロットです。
まず簡単に答えます。アルミニウム ダイカストは陽極酸化処理が可能であり、ダイカストを理解しているサービスであれば、再現可能なタイプ II またはタイプ III の仕上げを維持できます。しかし、部品がタンクに到着する前に結果は決まります。 3 つの入力により、完成表面に表示されるほぼすべてのものが制御されます。つまり、鋳物に注がれる合金、鋳放しの肌の健全性、部品の設計とマスキングの方法です。これらを正しく行うと、陽極酸化処理が安定した生産プロセスになります。それらを誤解すると、いくらラッキングのスキルを身につけても、見た目の結果を救うことはできません。
陽極酸化では、金属自体から酸化層が成長します。アルミニウム以外のものはそのままの状態に留まり、その周りに酸化物が形成されます。ダイカスト合金にはアルミニウム以外の成分が多く含まれているため、コーティングはその下の構造を継承します。
成形方法も重要です。 ダイカスト、砂型鋳造、インベストメント鋳造 異なる表面皮と異なる多孔性パターンが残るため、同じ合金でも部品の製造方法に応じて非常に異なる陽極酸化が行われる可能性があります。
図面に ADC12 と記載されており、顧客が 6061 押出成形品に適合する明るく透明な陽極酸化処理を期待している場合、その要件は、より優れた陽極酸化処理や研磨を行っても達成できません。合金は仕上げのために選択する必要があり、その選択は金型と鋳造の段階で行われます。
| 合金 | シリコン含有量 | 陽極酸化挙動 | ベストフィット |
|---|---|---|---|
| A383 / ADC12 (セカンダリ) | ~9.5~11.5% | 濃い灰色から黒に近い色、サテン、汚れがつきやすい。色の一貫性を保つのが最も難しい | 色が暗く、見た目の需要が中程度のハウジング、ブラケット、カバー |
| A360 | ~9 ~ 10%、銅が低い | 灰色、A383 よりも優れた耐食性とより安定した色 | 耐食性が必要なモーターハウジングおよびカバー |
| AlSi10MnMg (一次、例: Silafont-36) | ~10%、低鉄、マンガン添加 | ダイカスト合金の中で最も一貫した陽極酸化反応。ライトグレーで染色可能 | 構造部品およびEV部品、バッテリーハウジング、薄肉安全部品 |
| 6061 (鍛造) | 1%未満 | 明るく均一で染めやすい | 機械加工部品のみ - 高圧ダイカストは不可 |
ほとんどのプログラムは 2 つのパスのいずれかに到達します。仕上げが汎用鋳物のダーク装飾アルマイトの場合、A383 は加工可能でコスト効率が高く、外観仕様はサテン グレー ブラックを中心に記載されています。陽極酸化処理が機能するか、着色する必要がある場合は、AlSi10MnMg などの主要合金に移行すると、1 キログラムあたりのコストが高くなりますが、色のリスクはほとんどなくなります。
加工するとイメージも変わります。鋳造のまま陽極酸化処理された部品は、目に見える面が機械加工された同じ部品よりも暗く、まだらになっています。均一な色調が必要な場合、化粧面は機械加工され、残りは鋳造のままになります。
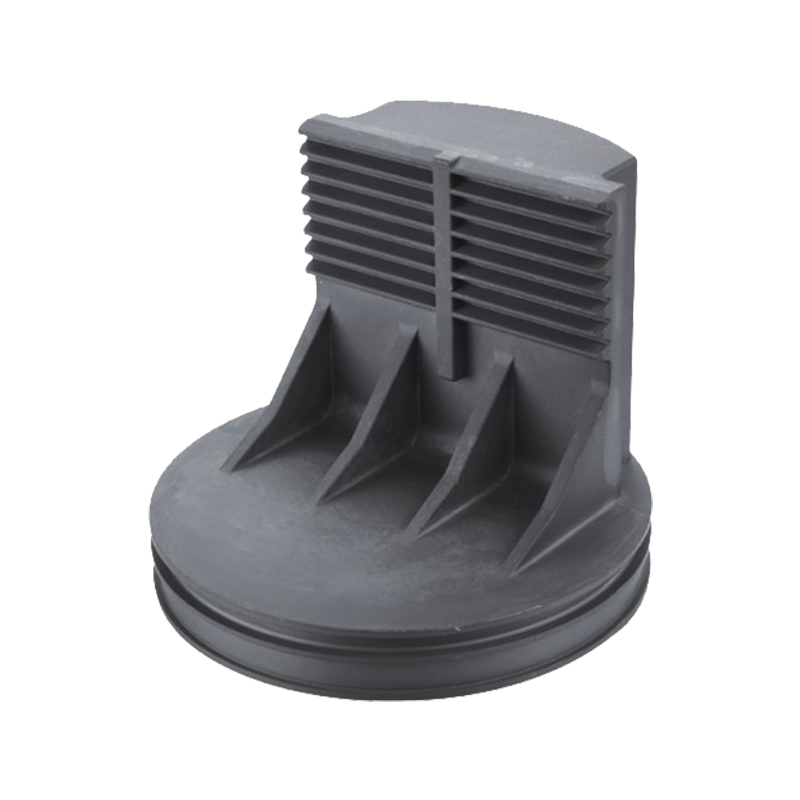 エンジンおよびコンプレッサー用アルマイトダイカストピストン 機械加工やコーティングの決定に関連する合金オプションや表面処理の詳細を含む、陽極酸化アルミニウム ダイカスト ピストンについては、この製品をご覧ください。 製品を見る→
コーティングのクラスは、仕上げ名ではなく機能から選択してください。 3 つの一般的なオプションは、ダイカストではまったく異なる動作をします。
装飾性と耐食性に優れています。幅広い色範囲の染料を受け入れ、サテンの表面を維持し、目に見えるカバー、エンドキャップ、ハウジングに適しています。高シリコン合金では、明るい色調ではなく、灰色から黒が期待されます。
耐摩耗性が第一、外観は二番目。合金に応じて、硬度は通常 350 ~ 500 HV 程度になります。色はダークグレー、ブロンズ、ブラックに限定され、寸法変化が大きく、高シリコン鋳物は斑点が発生しやすくなります。摺動面、弁体、摩耗板などに使用します。
ミクロン未満の厚さで導電性があり、安価です。要件が耐食性と電気的接地である場合、通常は化成皮膜が正しく、陽極酸化処理は間違っています。陽極酸化処理は誘電体であり、部品を絶縁します。
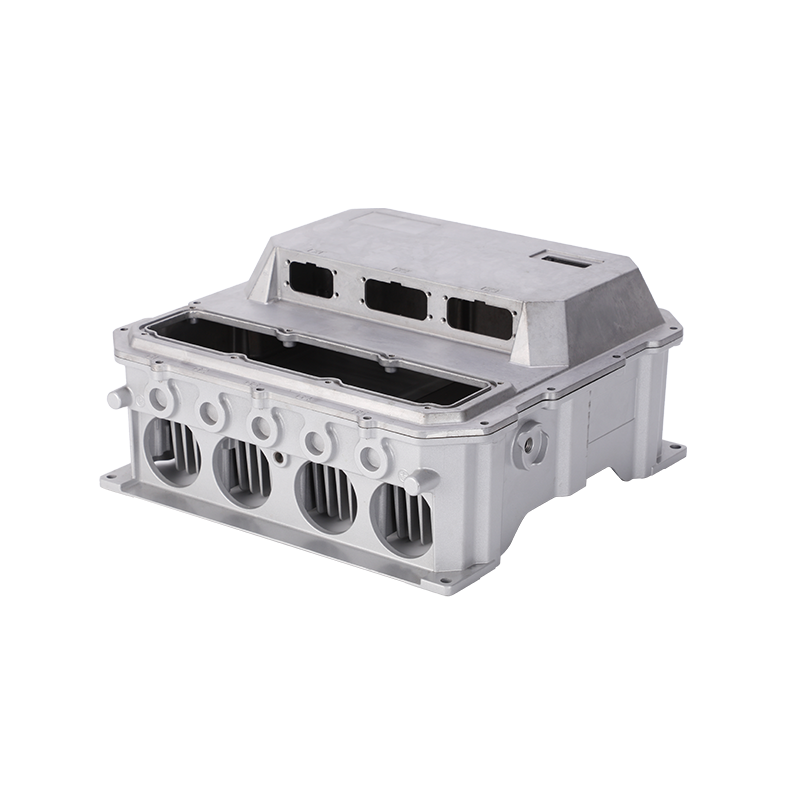
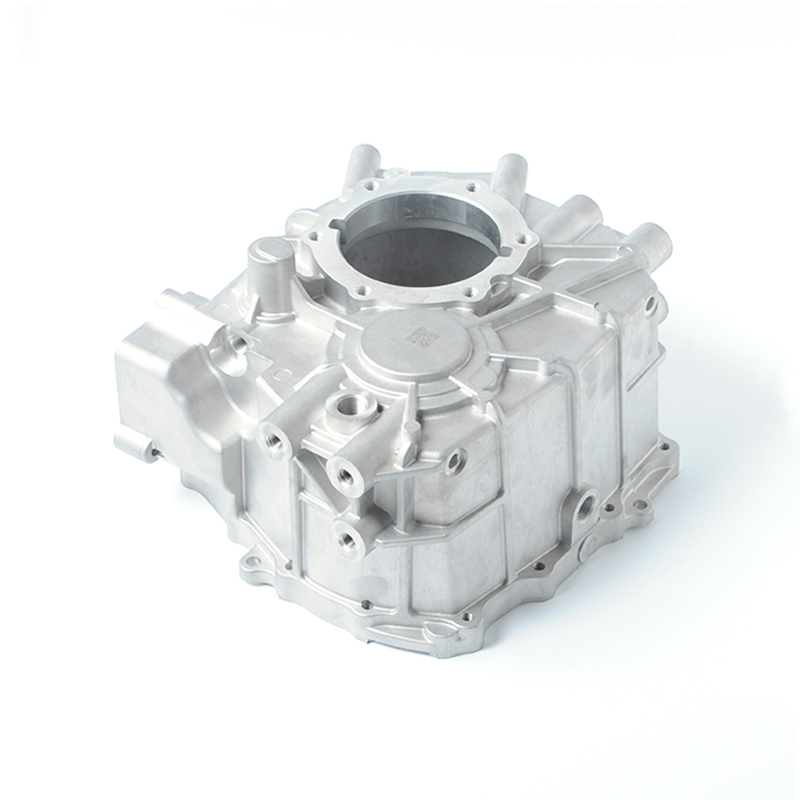 高圧アルミダイカスト自動車モーターハウジング 自動車用のこのカスタム モーター ハウジングを、アルミニウム合金のオプション、表面処理、テスト、および陽極酸化処理の選択に関連した寸法公差の詳細とともに確認してください。 製品を見る→
陽極酸化は基板の厚さのおよそ半分を消費し、残りの半分を外側に追加します。 20 μm のタイプ II コーティングは、片面あたり約 10 μm 成長します。 50 μm のタイプ III コーティングは、片面あたり約 25 μm 成長します。 ±0.05 mm に保たれた部品では、これは丸め誤差ではありません。
ダイカストの仕上げ品質を検証できます。テストを発注書に含めれば、それは意見の問題ではなくなります。
ほとんどの購入者が期待するよりも 1 つの制御点が重要です。それは、鋳造変数によって陽極酸化処理の色が変化することです。リサイクル含有率、合金ロットの化学的性質、ダイの熱バランス、ゲートの変更はすべてシリコンの形態を変化させ、最終的な色調もそれらとともに変化します。外観が重要な場合は、合金ソースを凍結し、金型やプロセスを変更した後に再認定します。
陽極酸化処理が常に解決策であるとは限りません。一部のダイカストでは、それは間違った処理となります。
熱部品は独自のカテゴリに分類されます。陽極酸化処理によりヒートシンクの放射率が向上し、屋外および産業用の腐食保護が強化されます。そのため、陽極酸化処理されたヒートシンクが LED 照明や電気エンクロージャで標準となっています。
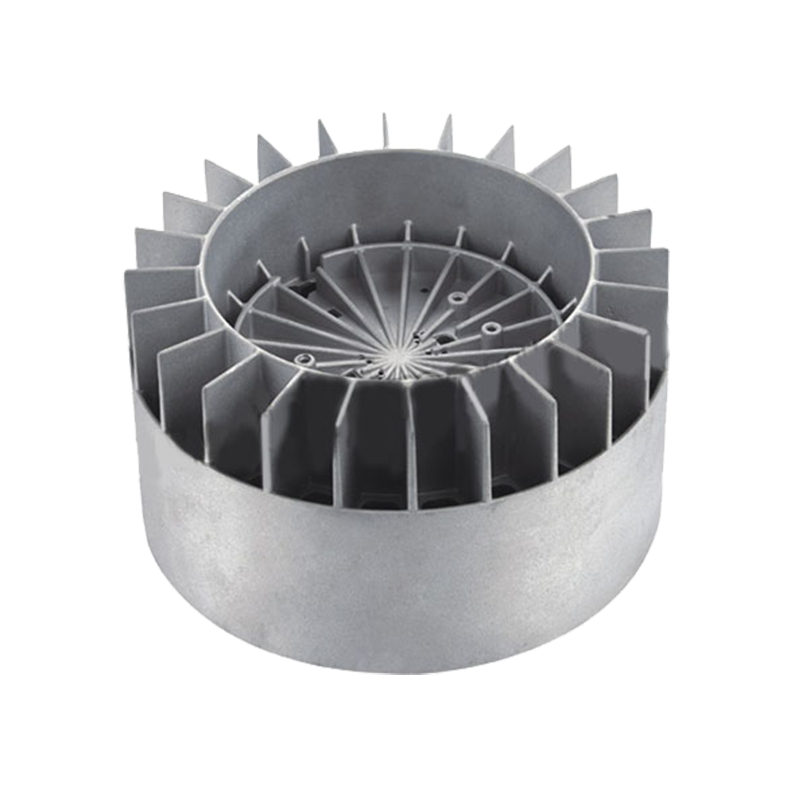
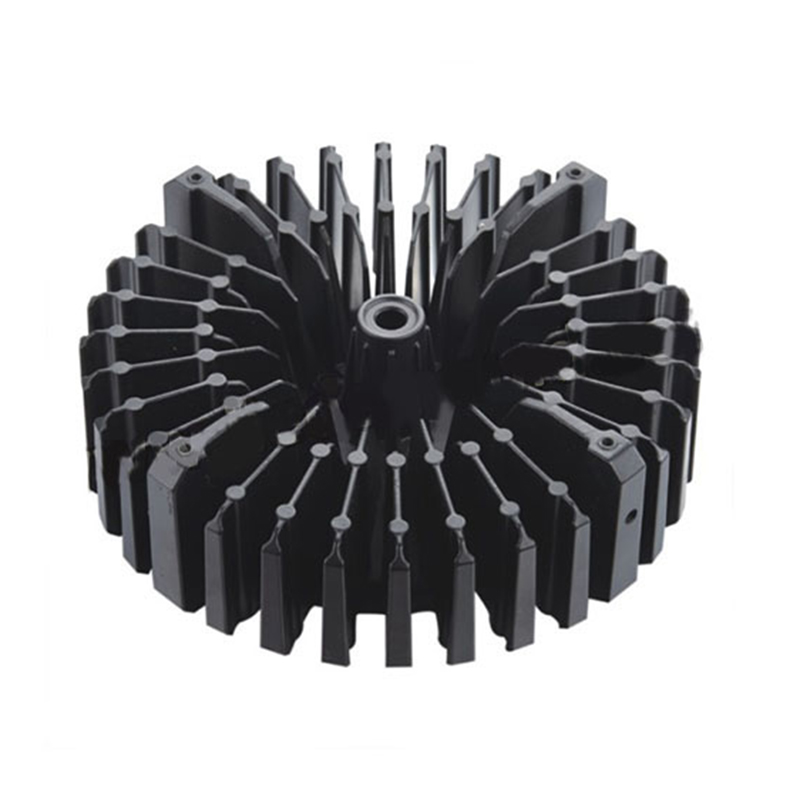 電子機器および産業機器用のダイカストアルミニウムヒートシンク このヒートシンク製品には、アルミダイカストのオプション、陽極酸化処理およびその他の仕上げ、および熱部品の RFQ を準備する際に役立つ仕様が含まれています。 製品を見る→
この方法で書かれた RFQ は通常、サンプル ラウンド全体を節約できます。サプライヤーは、最初の生産ロットでそれを見つけるのではなく、合金がその色をサポートしているかどうか、マスキング プランが製造可能かどうか、現実的な歩留まりがどのようになるかを前もって言うことができるからです。
はい、ただし、色の一貫性が限られた濃いグレーから黒のサテンの結果が予想されます。ダーク色の装飾仕上げや機能的な腐食保護に適しています。明るいクリアカラーやパステルカラーには対応しません。
はい。コーティングの厚さのおよそ半分が片面ごとに外側に成長します。20 μm のタイプ II コーティングの場合は約 10 μm、50 μm のタイプ III コーティングの場合は約 25 μm です。通常、ネジ山、穴、シール面にはマスキングが必要です。
通常、原因は次の 3 つのうちの 1 つです: シール工程を通じて電解質を保持する多孔性、同じ部品上の鋳放し表面と機械加工表面の混合、または合金ロットの変更。修正は上流にあり、より健全な鋳造、一貫した機械加工、凍結合金ソースです。
制限はありますが、可能です。高シリコン合金の厚さが約 50 μm を超えると、亀裂が入ったり斑点ができたりする傾向があります。硬質陽極酸化処理を 25 ~ 40 µm の範囲に保ち、生産目的のトライアルで確認します。
ダイカストの陽極酸化は、合金の選択、金型と鋳造の健全性、機械加工戦略、マスキング、そして陽極酸化ラインという単一のステップではなく一連のステップです。仕上げの問題が発生した場合、その原因は通常、タンクから 2 ~ 3 リンク後方にあります。
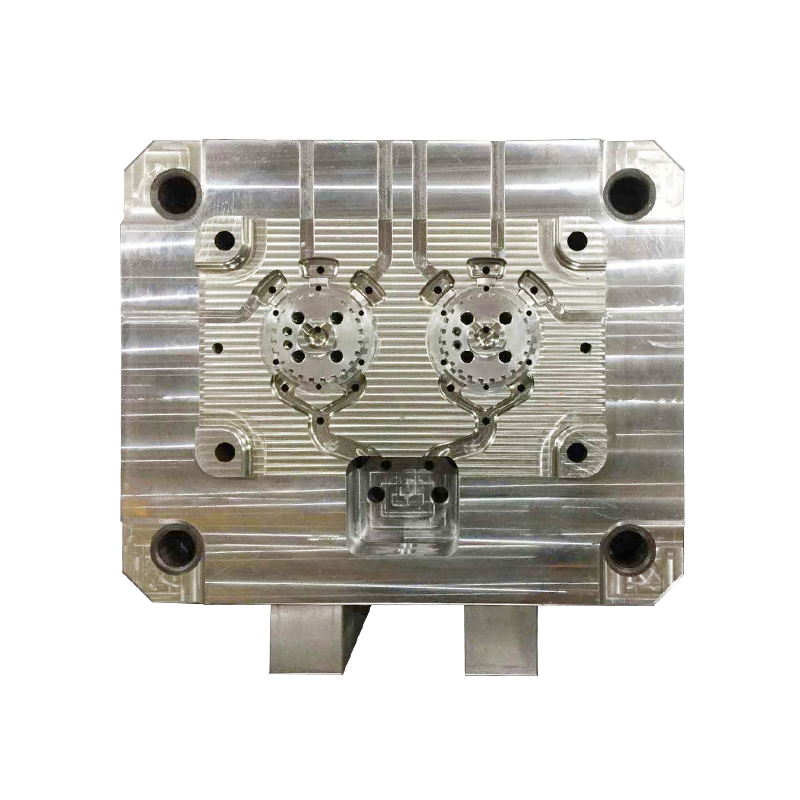
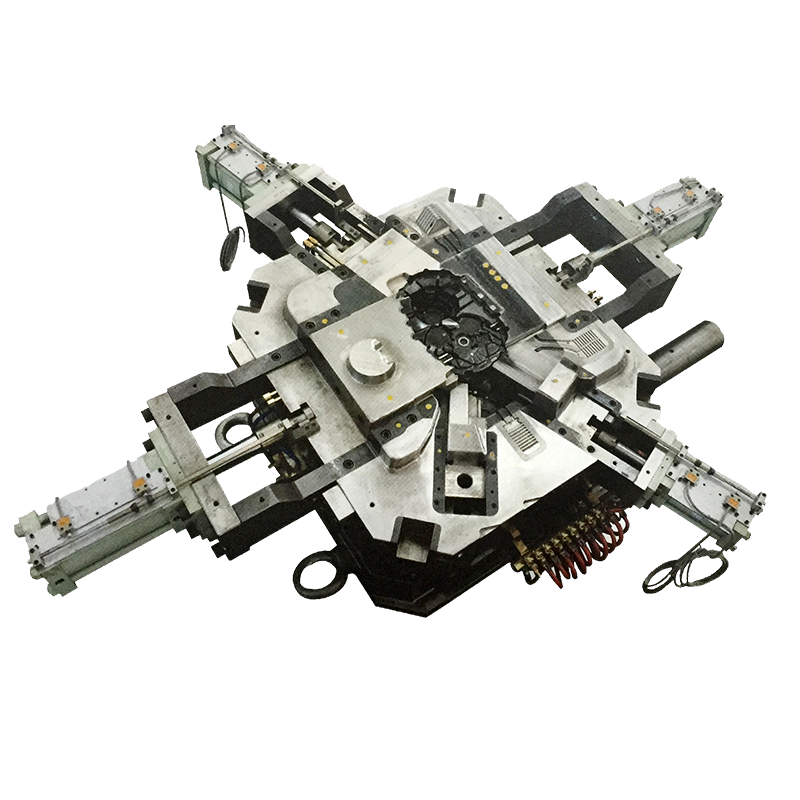
私たち自身の作品はそのチェーンの先頭をカバーしています。当社は金型の設計と製作を行い、1600T から 200T までの高圧ダイカストを実行し、社内の CNC センターで機械加工を行い、IATF 16949 品質システムに基づいて陽極酸化や粉体塗装を含む表面処理を調整します。プログラムで、定義された色と定義された腐食ターゲットを備えた陽極酸化ダイカスト部品が必要な場合、実際の開始点は、金型を切断する前に合金と表面を落ち着かせることです。あなたは私たちを確認することができます アルミダイカストと機械加工の能力 または、仕上げ要件を添付した図面を送信します。これら 2 つの決定が早く行われるほど、仕上げ面での予期せぬ事態が少なくなります。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード