粉体塗装は、露出した気孔のない緻密な表皮、実際に結合する化成皮膜、合金と壁の厚さに合わせた硬化スケジュールの 3 つが揃ったときに、アルミニウム ダイカスト上で存続します。 3 つすべてを揃えれば、70 µm のポリエステル フィルムは 1,000 時間の中性塩水噴霧に耐えることができます。 1 つを逃すと、通常、表面に多孔性のある部品に前処理が行われ、同じ粉末が数百時間以内に膨れ落ちます。
それが簡単な答えです。購入者にとっては、長いバージョンの方が重要です。粉体塗装は「黒、マット、60 ~ 80 μm」という単一項目として見積もられることが多く、仕上げが 3 つの冬に耐えられるか、3 週間耐えられるかを決定する変数は何もないからです。以下に、キャスターが何を制御するのか、コーターが何を制御するのか、そして発注書の中で 2 つがどこで出会うのかを示します。
粉体塗装は乾式塗装です。ガンでポリエステルまたはエポキシポリエステルの粒子をチャージし、接地部分で粒子を引き込み、オーブンで連続フィルムに溶かします。接着は、ブラストされた表面プロファイルからのメカニカルキーと、前処理層からの化学ブリッジという 2 つのメカニズムによって同時に実現されます。鋳造品は両方を実現できますが、押出成形品やシートとは異なる方法でそれらを実現します。
ダイカストは、より粗く多孔質な内部の上に、薄くきめの細かい外皮を備えた状態で完成します。ブラストでは、下の気孔を開けずに鋳造肌を切断する必要があります。そのため、媒体、圧力、滞留時間は、肩をすくめるのではなく仕様に記載される価値があります。 A380 と ADC12 はどちらも、中程度の圧力で 120 ~ 180 グリットの範囲の酸化アルミニウムによく反応します。薄肉ハウジング上のメディアが粗すぎると、シングルパスでエッジが丸くなり、気孔が開きます。
鋳造アルミニウムのデフォルトの仕上げにパウダーが使用されるもう 1 つの理由は、シリコン含有量です。高シリコンダイカスト合金は陽極酸化が不均一であり、シリコン相が黒ずんだり、陽極層をまったく形成しなくなったりします。パウダーは、鋳造テクスチャーを隠すフィルムビルドで、同じパーツを任意の色で均一にカバーします。
パウダーラインは一連の意思決定であり、その一つ一つが後に検査結果として現れます。これらが最も針を動かします。
プロファイルに吹き付けてから掃除します。アルカリまたは酸による洗浄とそれに続く化成コーティング、ほとんどの輸出作業にはクロム酸塩を含まないジルコニウムまたはチタン、塩水噴霧の対象が厳しい場合にはクロム酸塩を施すことで、粉末に化学的にグリップできる表面を与えます。すすぎの規律は化学的性質と同じくらい重要です。パウダーフィルムの下にある乾燥したすすぎ残留物は、湿度サイクル後にのみ現れる水膨れの最も一般的な原因の 1 つです。
ダイカスト部品上に形成されたフィルムは、通常 60 ~ 90 µm の間に付着します。 50 μm 未満では、鋳造組織上の被覆率が高い部分で薄くなり、塩水噴霧性能が急速に低下します。約 120 µm を超えると、衝撃による亀裂やねじ山の干渉が現実的なリスクになります。通常、硬化は 163 ~ 204 °C の金属温度で 10 ~ 25 分かかります。重要なのはオーブンの表示ではなく金属温度です。
マスキングは塗装前に決定し、後は絶対に行わないでください。ねじ山、合わせ面、ベアリングの穴、接地パッド、および約 ±0.1 mm より強く保持されている部分はマスキングする必要があります。硬化後の再タッピングは機能しますが、ねじ山の側面からコーティングが剥がれ、部品の最初の腐食箇所となる未加工のエッジが残ります。
| ステップ | 一般的な設定 | スキップすると何が問題になるのか |
|---|---|---|
| ブラストメディア | 酸化アルミニウム、120 ~ 180 グリット、中圧力 | メカニカルキーが弱い。エッジやコーナーのコーティングの浮き |
| 前処理 | 化成コーティング、完全かつ均一な被覆 | 塩水噴霧中のスクライブラインからの膨れとクリープバック |
| フィルムビルド | 60 ~ 90 µm、指定された面で測定 | 鋳造組織上の薄いゾーンが最初に腐食します。 |
| 治す | 金属温度163~204℃、10~25分 | 硬化が不十分なため、耐衝撃性と耐溶剤性に劣る柔らかいフィルムが得られます。 |
| マスキング | ねじ山、穴、合わせ面、公差は ±0.1 mm 未満 | 組み立ての干渉と事後のやり直し |
| 検査 | ロットごとのクロスハッチ付着力、厚さ、塩水噴霧 | 障害は回線ではなくエンドユーザーによって発見される |
ダイカストの粉体塗装で最も高価な問題は、塗装の問題ではありません。これらは鋳造の問題です。表面近くの相互につながった気孔、金属内に閉じ込められたガス、または硬化中に膨張する気孔内に存在する水分です。その結果、部品がオーブンから出た数分後にピンホール、ブリスター、または小さなクレーターが発生し、その時点で粉末が消費され、部品が剥がされるまでスクラップとなります。
コータのディフェンスはプレヒートパスです。部品を一度硬化ピークを超える温度まで運転し、閉じ込められたガスと湿気を逃がし、冷却してからコーティングします。これによりオーブン サイクルが追加され、気孔率の高い部品では 2 回行う必要がある場合があります。鋳造者の防御は上流にあります。真空を利用した高圧鋳造、制御された金型温度、適切な通気、そしてきれいな脱気溶解です。はんだ付けや充填の乱流を防ぐ金型設計の選択は、偶然ではなく、仕上げを台無しにする気孔率も減少させます。
厚い部分から薄い部分への移行部付近や充填の終わりなど、気孔を除去できない場合は、図面にその旨を記載する必要があります。化粧面の 0.3 ~ 0.5 mm の機械加工代により、多孔質スキンが完全に除去され、コーターに固体の表面が与えられることがよくありますが、削り代はわずかです。
購入者はこの比較を常に求めているため、ここに 1 か所にまとめました。
| 終了 | ダイカストに最適 | 計画の限界 |
|---|---|---|
| 粉体塗装(ポリエステル) | 装飾および保護ハウジング、カバー、ブラケット。広い色と光沢の範囲 | 治す at 163 to 204 °C; masking required; film adds 60 to 90 µm |
| 陽極酸化処理 | 金属的な外観と耐摩耗性が必要な鍛造部品または低シリコン部品 | 高シリコンダイカスト合金は陽極酸化が不均一になり、黒ずみます。限定カラー |
| ウェットペイント | 素早い色の変更、少量の実行、現場での修正 | フィルムの耐久性が低い。溶剤の取り扱い。通常はプライマーが必要です |
| 電着塗装 | トップコートの前に完全な被覆が必要な複雑な形状 | 薄膜のみ。通常はパウダーの下のベースレイヤー |
ほとんどの鋳造ハウジングの場合、決定はパウダーペイントかウェットペイントに絞り込まれ、通常は量と色数で決まります。生産量では 1 つの色がパウダーを優先します。 50ピースで12色がそれぞれペイントに適しています。
フィニッシュそれ自体がポイントになることはほとんどありません。これは別の役割を果たしている部品を保護し、仕様のうちどこまでが実際に腐食に関するものであり、どの程度が外観に関するものであるかをアプリケーションが決定します。
モーターとステーターのハウジングには、外部の腐食保護、安定したベアリング シート、積層体を圧入するときに欠けないフィルムが必要です。ボアと合わせ面のマスキングが簡単で、硬化温度が鋳造のままの A380 に適しているため、パウダーが効果的です。
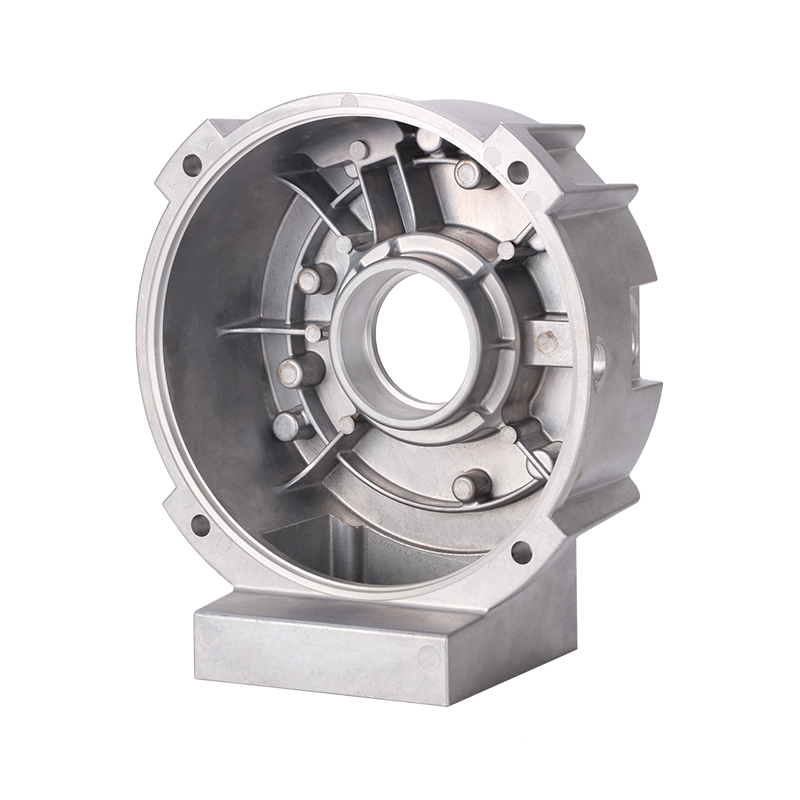 粉体塗装を施したアルミダイキャストモーターエンドシールド 同期モーターおよび NEMA モーター用のアルミニウム ダイキャスト エンド シールド。CNC 加工と耐食性のための粉体塗装でステーター ハウジングをサポートします。 製品を見る→
制御バルブ本体は、機械加工とコーティングを 1 つの部品に組み合わせています。シール穴とねじポートは鋳造後に機械加工され、マスキングされてから粉体塗装されます。ペイントに勝る利点は、機械加工から鋳造への移行部での塗膜の完全性であり、まさにこの部分で薄い塗膜が最初に破壊されます。
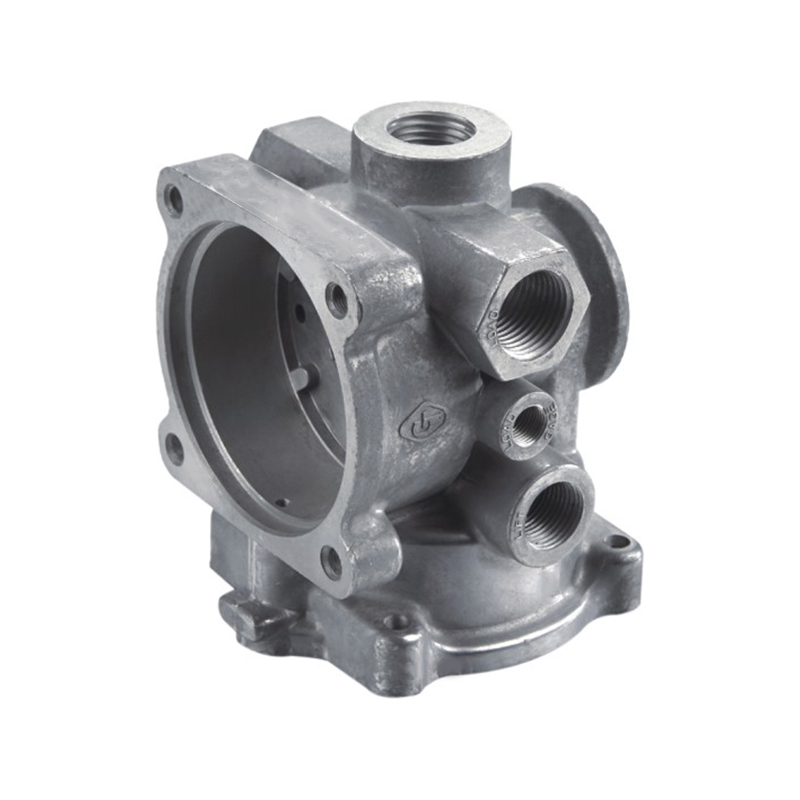 アルミダイカスト製コントロールバルブ 機械加工・粉体塗装 産業用フローシステム向けの機械加工と粉体塗装を施した、流量、圧力、方向制御用の高圧ダイカストアルミニウム制御バルブ。 製品を見る→
繊維機械のコンポーネントには、精密な機械加工ステップとパウダー コートの両方が行われることが多く、コーティングは、機械加工されたエッジで亀裂が生じることなく、油、糸くず、および一定の振動に耐える必要があります。という有益な議論があります なぜ表面処理が部品の耐用年数に大きく影響するのか このアプリケーションでは。
曖昧なコーティング仕様は、後で議論を生みます。これらの項目は、最初の部分がキャストされる前に曖昧さのほとんどを取り除きます。
検査のタイミングについて一つ注意点があります。接着力は、ラインからすぐに測定するのではなく、部品を 24 時間放置した後に測定します。パウダーフィルムは冷却して沈降するにつれて特性を構築し続けるため、クロスハッチテストの実行が早すぎると、実際のコーティングよりも悪い結果が得られます。
ほとんどすべての製品が厳しい塩水噴霧仕様に合格できるわけではありませんが、特別な作業を行わなければなりません。表面の多孔性が高い部品には、予熱パス、肉厚のビルド、または多孔質の表皮を除去する機械加工の取り代が必要です。
163 ~ 204 °C の金属温度では、鋳放しの A380 および ADC12 部品の強度は通常影響を受けません。薄い壁、細長い部品、および厳しい平坦度公差は、応力除去と固定によって寸法がわずかに変化するため、オーブン通過後にチェックする価値があります。
ほとんどの鋳造ハウジングでは、60 ~ 90 µm が実用的な範囲です。膜が薄いと鋳造組織に追従し、高い部分で腐食します。厚いフィルムは衝撃を受けると亀裂が入り、組み立てが妨げられます。
多孔性と鋳肌。シートは均質で前処理が簡単ですが、鋳物は表面下のガス、異なる表面化学、および残留金型潤滑剤をもたらすことがよくあります。失敗はほとんどの場合、粉末自体ではなく準備中にあります。
ダイカストの粉体塗装は 2 つの要素から成るプロセスです。キャスターは密度、表面、形状を所有します。コーターはプロファイル、前処理、および硬化を所有します。フィニッシュに失敗した場合、問題となるのは誰のせいではなく、6 つの変数のどれが動いたかということです。
コーティングされたアルミニウム鋳物を指定しており、マスキングと検査を事前に定義して、鋳造、機械加工、仕上げのステップを一緒に見積もってもらいたい場合は、ダイカスト、機械加工、粉体塗装を 1 つの屋根の下で、1 つの IATF 16949 品質システムで、1 つの会話で行うのが当社のやり方です。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード