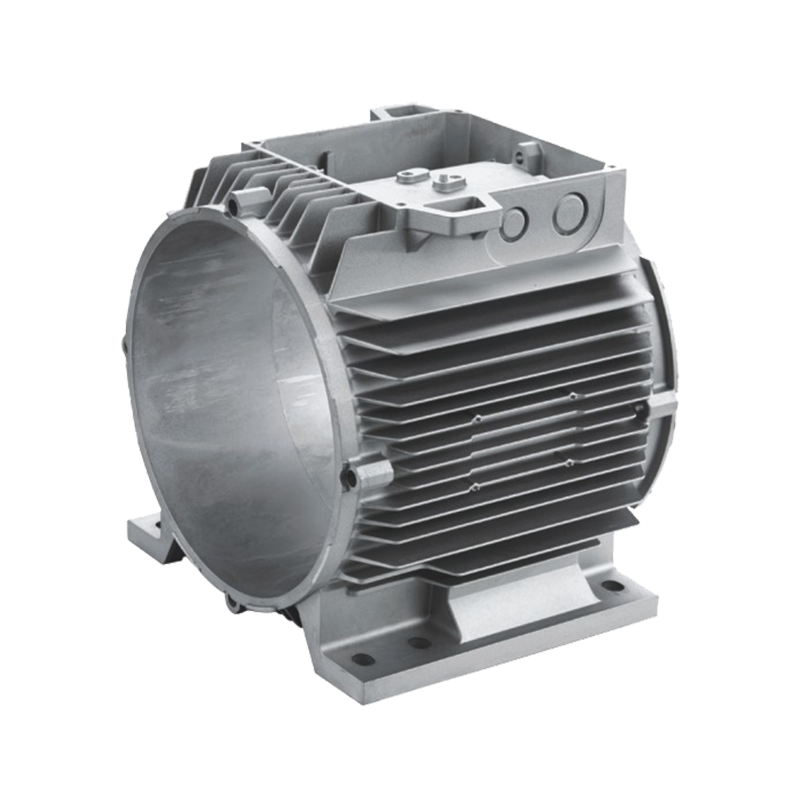
機械加工されたアルミニウム製モーターハウジングは、1.5 bar で 40 秒後のリークテストに合格しません。合金は仕様通りで、金型温度も範囲内で、機械加工前の鋳物は完璧に見えました。原因はガスでした。空気は金属の空洞に入り込み、部品が固まると行き場がなくなりました。
真空ダイカスト技術は、その失敗に対するプロセスの解決策であり、その利点は、スクラップ率、漏れ率、鋳造後に部品に対して何ができるかという生産面で判断するのが最も簡単です。
まず結論として、真空ダイカストでは、ショット前およびショット中にダイキャビティを排気することにより、閉じ込められたガスを従来の高圧ダイカスト (HPDC) レベルの数分の一に削減します。この 1 つの変更により、ガス気孔欠陥の減少、耐圧鋳造、T6 熱処理と溶接への実用的なルート、薄壁、きれいな鋳放し表面、および合格部品あたりのコストの削減など、ほとんどの利点がもたらされます。トレードオフは、密閉型、真空バルブ、規律あるメンテナンスなどのツールの複雑さです。
従来のコールドチャンバー機械では、プランジャーが高速ショットを開始すると、キャビティは大気圧の空気で満たされます。金属は 30 ~ 60 m/s でゲートに進入し、空気は通常深さ 0.1 ~ 0.2 mm の通気口から数ミリ秒以内に逃げます。ベントがフラッシュオーバーしたり、離型剤の残留物で詰まり、残ったものがガスの気孔になります。
真空システムは、キャビティを真空タンクに接続するバルブをダイに追加します。キャビティは、高速ショットが開始される前の低速ショット中にポンプダウンされ、金属フロントが到着するとバルブが閉じます。その後、通常のショットとまったく同じように強化が実行されます。
2つのレベルが一般的です。真空支援システムは、キャビティを絶対圧約 200 ~ 500 mbar まで吸引し、主に通気口をサポートします。高真空システムは 50 ~ 100 mbar に達し、鋳物の用途を変えるバージョンです。どちらが機能するかは 2 つの詳細によって決定されます。シールが摩耗していると問題が隠れるため、真空レベルはポンプではなくダイで測定する必要があります。真空は通気に代わるものではなく、通気口が通過しなければならない空気の量を減らし、バリや詰まりを軽減します。
| パラメータ | 従来のHPDC | 真空補助 | 高真空ダイカスト |
|---|---|---|---|
| 充填前のキャビティ圧力 | 約1,000ミリバール | 200~500ミリバール | 50~100ミリバール |
| 鋳物中のガス含有量 | 10-20cm3/100g | 5~10cm3/100g | 2~5cm3/100g |
| 一般的な壁の厚さ | 2.0~3.0mm | 1.5~2.5mm | 1.2~1.8mm |
| T6熱処理 | 実用的ではない、膨れ上がる | 限られた | 適切な合金で実現可能 |
| 耐圧性 | しばしば含浸が必要になる | 通常許容される | 確実に漏れを防止 |
| 相対的な金型コスト | ベースライン | プラス 5 ~ 15% | プラス 10 ~ 25% |
| メンテナンス重視 | ベント、離型剤 | シール、バルブ | シール、バルブ, vacuum monitoring |
空洞内の空気を遮断しても、すべての毛穴が除去されるわけではありません。不良な熱バランスによる収縮気孔は別の問題です。ほとんどの拒絶反応の原因となる大きくて不規則なガス孔が 5 か所に除去されます。
適切に制御された高真空ショットのガス含有量は通常、金属 100 g あたり 10 ~ 20 cm3 から 2 ~ 5 cm3 に低下し、密度は約 1 ~ 2% 増加します。 X線検査の拒否率も同じ傾向にあります。
ハウジング、バルブボディ、バッテリーカバー、オイルパンは外観ではなく漏れ量で判断します。従来の鋳物では、多くの場合、合格するために樹脂の含浸が必要であり、これにより工程が追加され、温度に依存した故障のリスクが生じます。真空鋳造は通常、鋳造したままの状態で圧力を保持するため、修理ではなく漏れテストで検証します。
約500℃のT6溶体化処理により、閉じ込められたガスが膨張し、従来のダイカストではブリスターが発生します。ガス含有量が 1 桁前半であれば、適切な構造合金を熱処理し、許容可能な細孔成長で MIG、TIG、またはレーザー溶接することができます。
閉じ込められた空気による背圧が低いため、薄い部分に金属がより予測通りに充填されるため、2.5 ~ 3.0 mm の壁の代わりに 1.2 ~ 1.8 mm の壁が使用されます。加工代と重量が減少し、表面のピンホールが減るため、粉体塗装または陽極酸化処理後のブリスターが少なくなります。
ゲインは安いショットではなく、安い良い部分です。プラントの不合格率は通常 5 ~ 8% から 1 ~ 3% に低下します。また、欠陥は CNC 加工後ではなく X 線またはリーク テストで発見されるため、不合格品ごとに失われる価値は大幅に低下します。
真空ダイカストは、壁が薄い場合、形状が複雑な場合、または部品が圧力を保持するか熱処理に耐える必要がある場合に効果を発揮します。 3 つのグループが注文帳を独占しています。
エンクロージャは、大きな投影面積、薄壁、シールフランジ、および厳格な漏れ制限を組み合わせています。フランジまたは溶接シームの気孔は、外観の問題ではなく、安全性の問題です。デザイン面については、ノートで説明されています。 バッテリーのハウジングとカバーが新エネルギー車の安全性にどのように貢献するか .
 新エネルギー・電気自動車用電池ハウジングおよびカバー 新エネルギー・電気自動車用電池ハウジングおよびカバー 製品を見る→
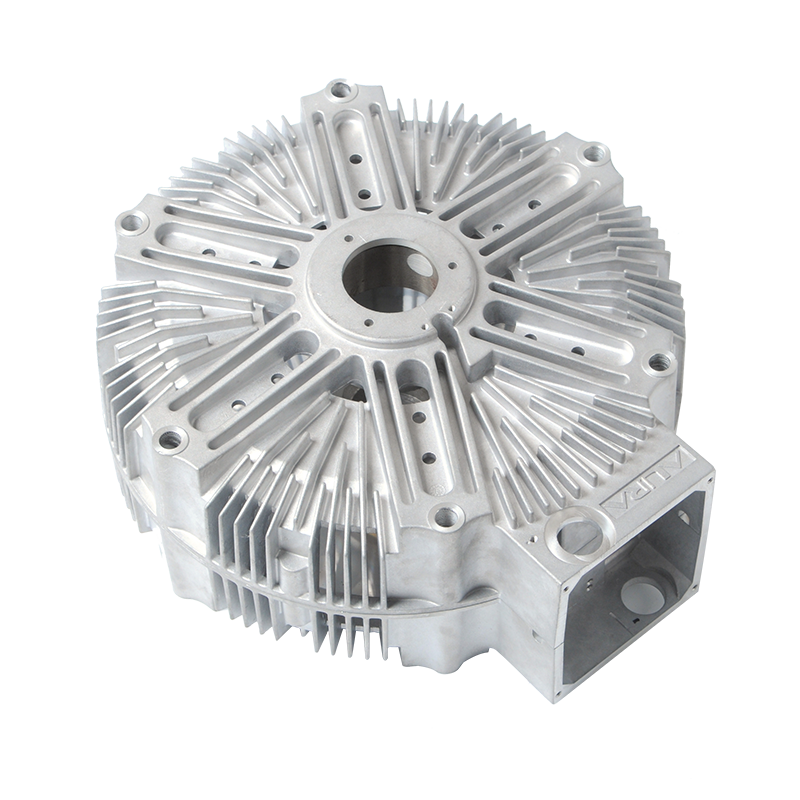
これらの部品はベアリング シートを同心に保ち、熱を放散し、多くの場合冷却通路を統合する必要があります。ベアリングシートとシール面の周囲の金属の密度が高いため、加工代と加工後のスクラップが減少します。
 電動モーターハウジング ステーターフレーム アルミダイカスト 電動モーターハウジング ステーターフレーム アルミダイカスト 製品を見る→
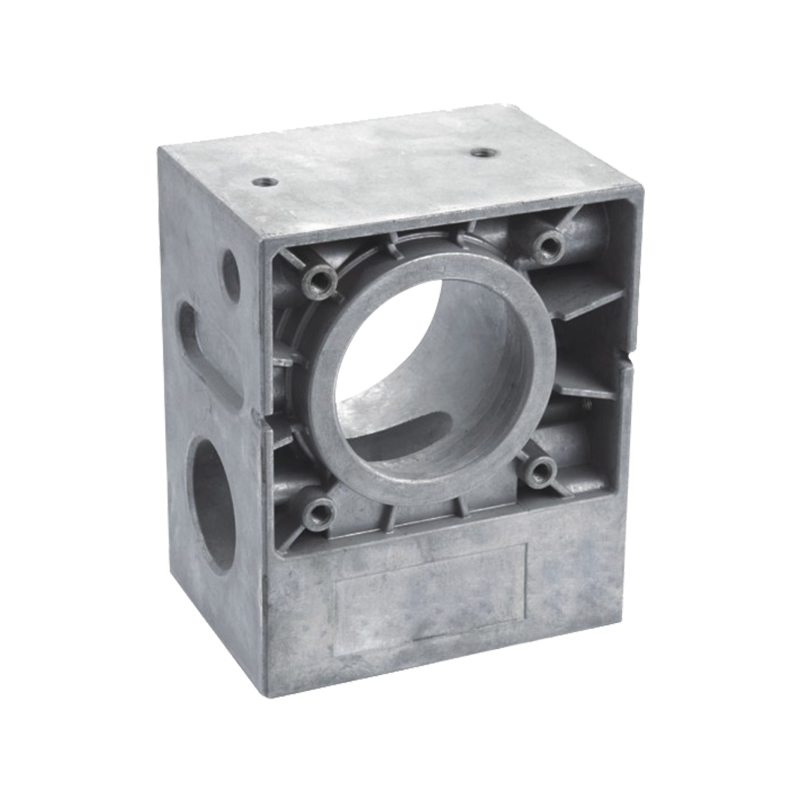
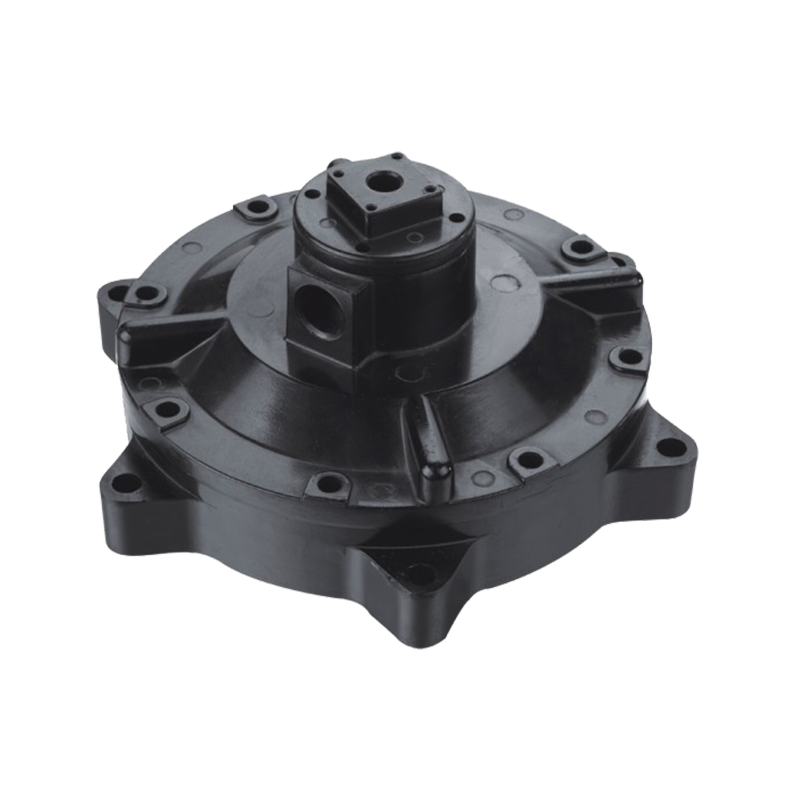
LED ハウジングとヒートシンク、ギアボックスと昇降コンポーネント、制御バルブと空気圧部品も同じロジックに従います。つまり、壁が薄くなり、コーティング後のピンホールが減り、耐圧が向上します。
自動車と産業の混合注文帳における真空アシスト作業と高真空作業の分割を示しています。
掃除機を普遍的なアップグレードとして扱う購入者は、通常、使用できないツールにお金を払います。限界について明確にすることは価値があります。
このプロセスは、購入仕様がサポートしている場合にのみ配信されます。問い合わせには 4 つの点を記入する価値があります。
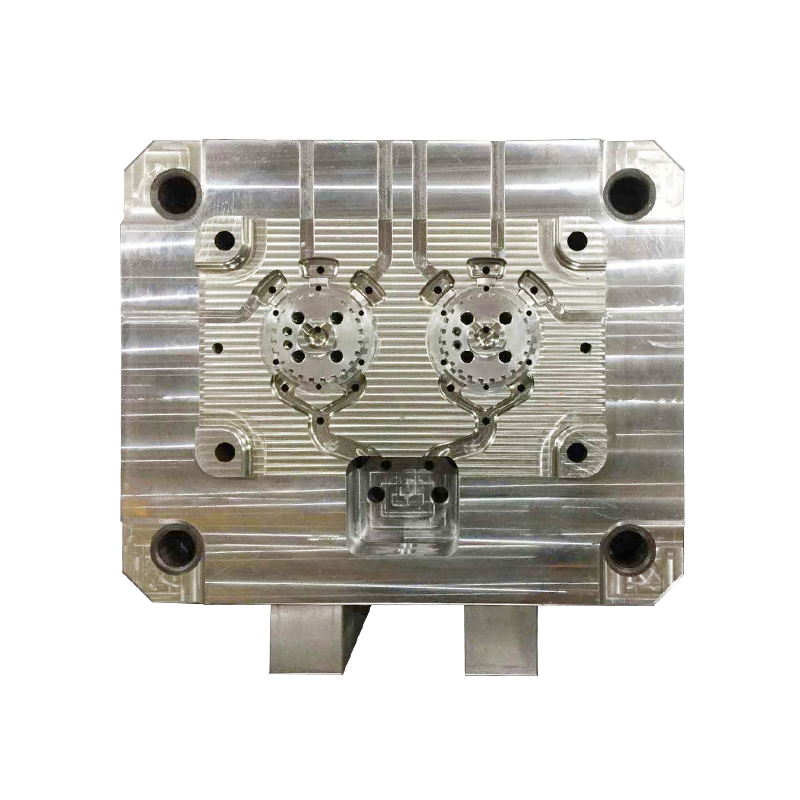
Ningbo Jieda Moulding & Machine は、自社の CNC 加工、粉体塗装および陽極酸化処理、IATF16949 認証、200 t ~ 1,600 t のコールドチャンバー機械を備えた北侖工場でアルミニウムおよび亜鉛の金型および鋳造部品を製造しています。そのチェーンの金型側で、真空プログラムの勝敗が決まります。
 アルミダイカスト金型カスタマイズ高圧 アルミダイカスト金型カスタマイズ高圧 製品を見る→
詳細については、こちらをご覧ください。 同社とそのダイカスト事業 容量や機器の適合性を確認する必要がある場合。
いいえ、真空鋳造では、主に通気口を助けるために、通常 200 ~ 500 mbar の適度な真空を使用します。高真空鋳造はキャビティを 50 ~ 100 mbar まで引き上げ、熱処理、溶接、信頼性の高い耐圧性を実現するバージョンです。サプライヤーが真空ダイカストの見積りをするときは、測定されたキャビティ圧力を尋ねてください。
A380 や ADC12 などの標準的な Al-Si 合金は、主にスクラップ率と表面品質が向上します。低鉄と制御されたマンガンを含む構造用合金は、薄肉で熱処理可能な部品に使用され、より多くの効果をもたらします。これらが高真空システムが開発された理由です。亜鉛合金も真空下で鋳造することができますが、亜鉛はより容易に流動するため、利点は小さくなります。
いいえ。大きなガス細孔が発生する可能性は低くなりますが、収縮気孔、コールド シャット、介在物は引き続き発生します。ほとんどのプログラムは、X 線のサンプリングと耐圧部品の 100% リーク テストを継続し、代わりに真空ログを使用してプロセスの安定性を実証します。
部品に圧力を保持する必要がある場合、熱処理または溶接する必要がある場合は、通常は「はい」です。別の方法は、別のプロセスまたは含浸ステップです。シンプルで厚肉の非加圧部品の場合、金型コストの 10 ~ 25% の追加が元に戻ることはほとんどありません。
真空ダイカストの利点は一つではありません。これは、プロセスが約束できることの変化です。つまり、圧力を保持し、熱処理サイクルに耐え、膨れを生じることなくコーティングを受け入れ、予測可能な不合格率で機械加工に達する鋳造品です。次の部品が漏れテストや疲労要件によって判断される場合、その変更にはお金を払う価値があります。それが括弧である場合、おそらくそうではありません。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード