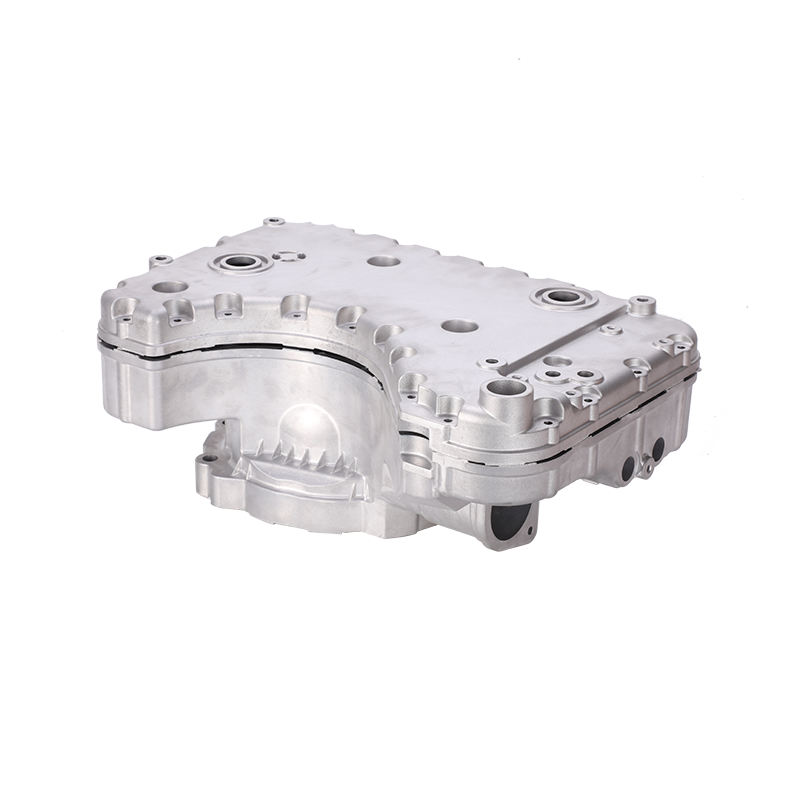
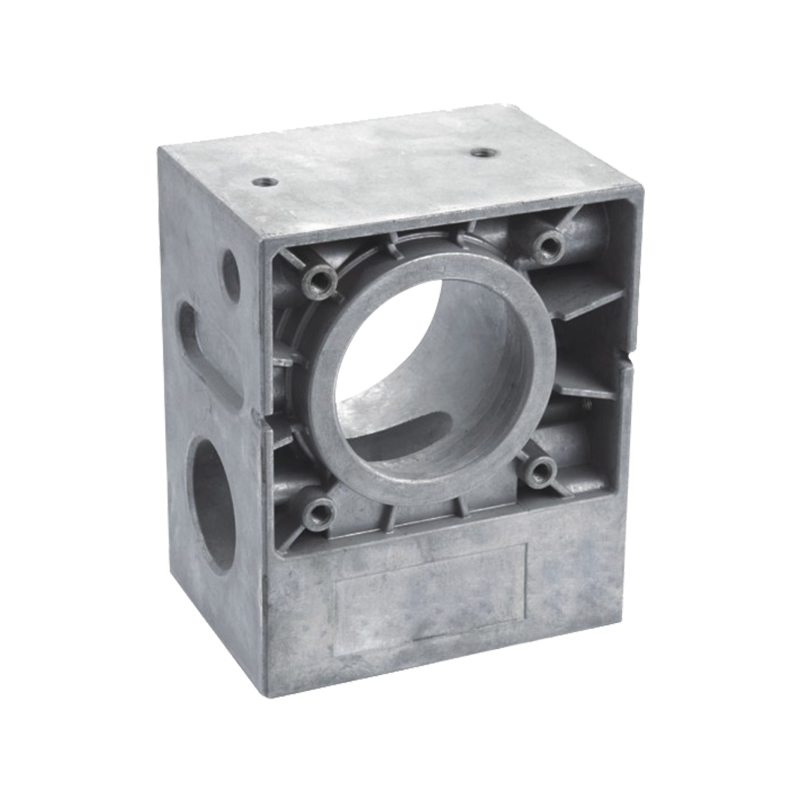
2 人のバイヤーが同じギアボックス ハウジングの図面を 2 つのダイカスト サプライヤーに送信し、異なる合金 (1 つは A380、もう 1 つは ADC12) を指定する見積書を受け取りました。どちらの部品もすべての機械的テストと漏れテストに合格しています。この共通の状況は、ほとんどの調達チームが必要とする答えを直接示しています。A380 と ADC12 は、ほぼ同等の高圧ダイカスト用の汎用主力合金であり、ADC12 は薄くて複雑な形状に適していますが、A360 は、耐食性、耐圧性、または陽極酸化仕上げが最大の流動性よりも重要である場合の専門的な選択肢です。以下の比較では、組成、特性、鋳造挙動、仕上げ、および用途のマッチングを詳しく説明しているため、次の図面で名前を付けた合金を、最後のプロジェクトからコピーするのではなく、行ごとに位置合わせすることができます。
3 つすべては、溶融金属が数ミリ秒以内に鋼のダイに射出される高圧ダイカスト用に設計されたシリコンを豊富に含む鋳造合金です。それらは、まず定義する基準が異なります。
数値を比較する前に 1 つの点に留意してください。これらの組成は、異なる合金族や異なる欠陥リスクが適用される重力鋳造や砂型鋳造ではなく、高圧下でスチール金型に射出するように設計されています。
A380 対 ADC12 対 A360 の議論全体は、シリコンと銅という 2 つの要素に帰着します。残りの化学反応はそれらから導き出されます。
| 要素 | A380 (ASTM) | ADC12(JIS) | A360 (ASTM) |
|---|---|---|---|
| シリコン | 7.5~9.5% | 9.6~12.0% | 9.0~10.0% |
| 銅 | 3.0~4.0% | 1.5~3.5% | ≤0.6% |
| 鉄 | ≤1.3% | ≤1.3% | ≤1.3% |
| 亜鉛 | ≤3.0% | ≤1.0% | ≤0.5% |
| マグネシウム | ≤0.10% | ≤0.3% | ≤0.05% |
| マンガン | ≤0.50% | ≤0.5% | ≤0.35% |
シリコンは融点を下げ、流動性を高めるため、あらゆるダイカスト合金はシリコンを中心に作られています。銅は強度と硬度を高め、機械加工性を高めますが、同時に腐食を促進し、装飾的な陽極酸化処理を損ないます。 A360 のほぼゼロに近い銅の天井は、3 つのグレード間で唯一最も重要な違いですが、ADC12 のシリコン (12% に達する可能性があります) は、薄いリブと微細なディテールを埋めるという評判を説明しています。
シリコン (典型的なミッドレンジ) 銅 (スペック最大値)
シリコンは仕様範囲の中間に示されています。仕様の最大値の銅。
ADC12の代表的な中域構成(JIS H5302)。確認された化学的性質は常に工場証明書に従います。
データシート上では、3 つの合金は近いもののように見えます。本番環境でもサービス環境でも、小さな違いが積み重なっていきます。
| プロパティ | A380 | ADC12 | A360 |
|---|---|---|---|
| 引張強さ | 〜330MPa | 〜310MPa | 〜320MPa |
| 降伏強さ | 〜165MPa | 〜150MPa | 〜170MPa |
| 伸び | ≈3.5% | ≈3.5% | 3.5~5% |
| 硬度(ブリネル) | ≈80 | ≈85 | 75–85 |
| 密度 | 2.74 g/cm3 | ≈2.70 g/cm3 | 2.63 g/cm3 |
| 固相線-液相線範囲 | 538~593℃ | 520~580℃ | 557~596℃ |
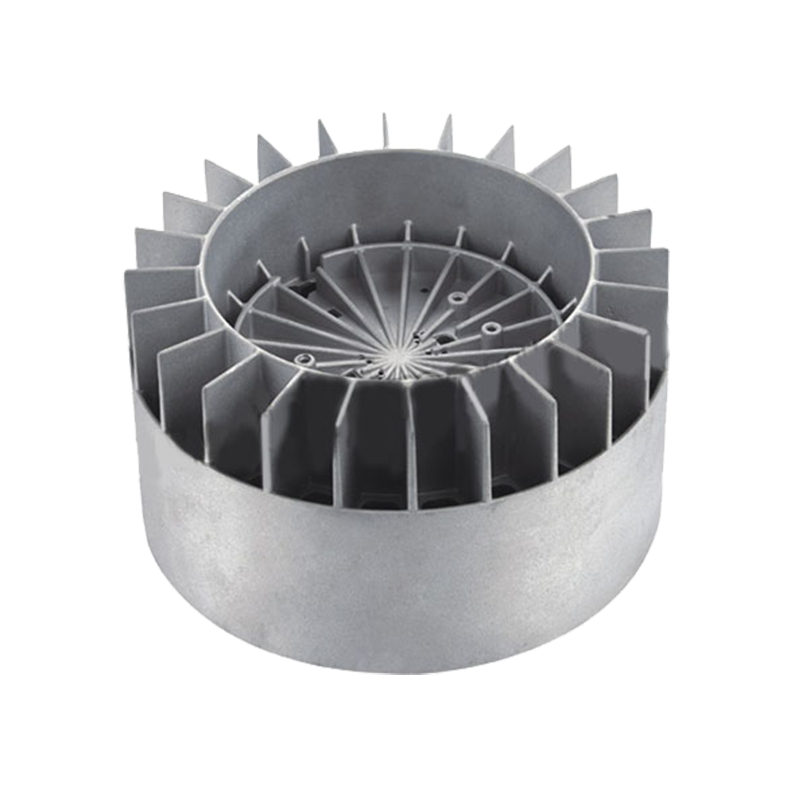
| 熱伝導率 | ≈96W/m・K | ≈96W/m・K | ≈113W/m・K |
2つの数字は注目に値します。 A360 は A380 よりも約 4% 軽く、熱伝導が著しく優れており、LED ヒートシンクやモーター ハウジングにとって真の利点となります。また、その凝固範囲は 3 つの中で最も狭く、漏れのない鋳物をサポートします。また、ADC12 のより低い溶融開始により、困難なセクションの充填が容易になります。
凝固範囲 (°C): ADC12 は最低温度で溶けて流動します。 A360 は最も狭い間隔でフリーズします。
組成が重要になるのは、金型に到達した後だけです。日々のキャスティングでは、3 つのグレードは次のように動作します。
これら 3 つはすべて、工具を摩耗させます。シリコンが多いとダイや機械加工インサートの摩耗が促進され、A380 に含まれる銅はダイはんだ付けのリスクを高めます。慎重なダイカスト金型の設計と規律ある金型メンテナンス スケジュールにより、数十万回のショットを通じて長期間使用できるツールの安定性が保たれます。
気孔率は、3 つの合金すべての高圧ダイカストに固有のものです。オイル パン、バルブ ボディ、バッテリー ハウジングなどの漏れテストが必要な部品については、最初に拒否された出荷後ではなく、ツーリングを開始する前にサプライヤーと含浸およびテスト基準について合意します。
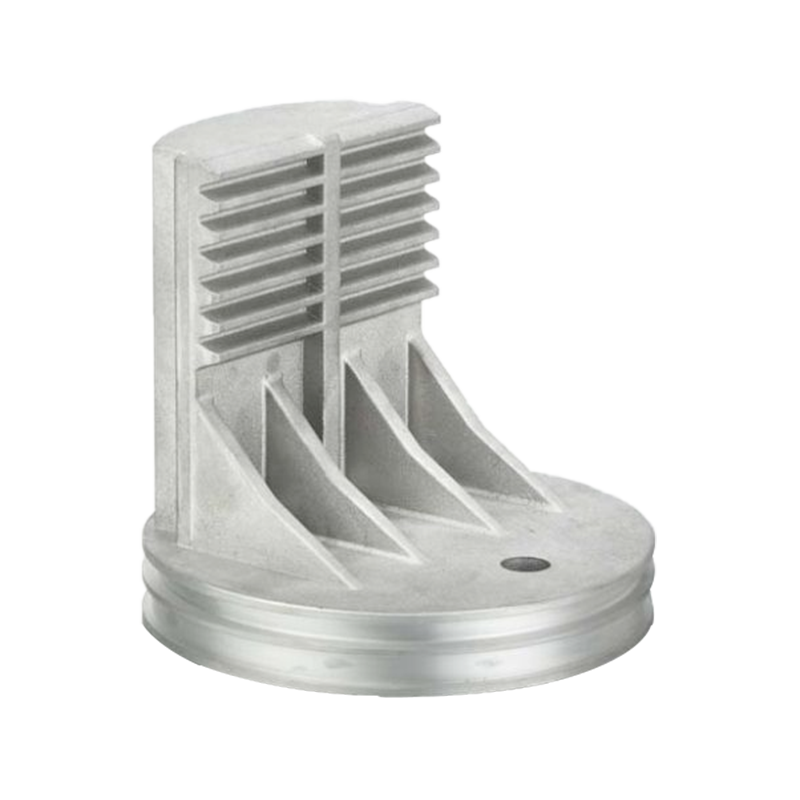
ここが A360 の特徴です。装飾陽極酸化は銅の含有量の少なさに依存します。銅が 3.0 ~ 4.0% 含まれる A380 と最大 3.5% の ADC12 は、陽極酸化により灰色で斑点のある不均一な膜になる傾向がありますが、A360 の 0.6% 天井はより均一で軽い仕上げを生成します。したがって、ピストンなどの陽極酸化コンポーネントは通常、銅の含有量が少ない化学物質で鋳造されます。
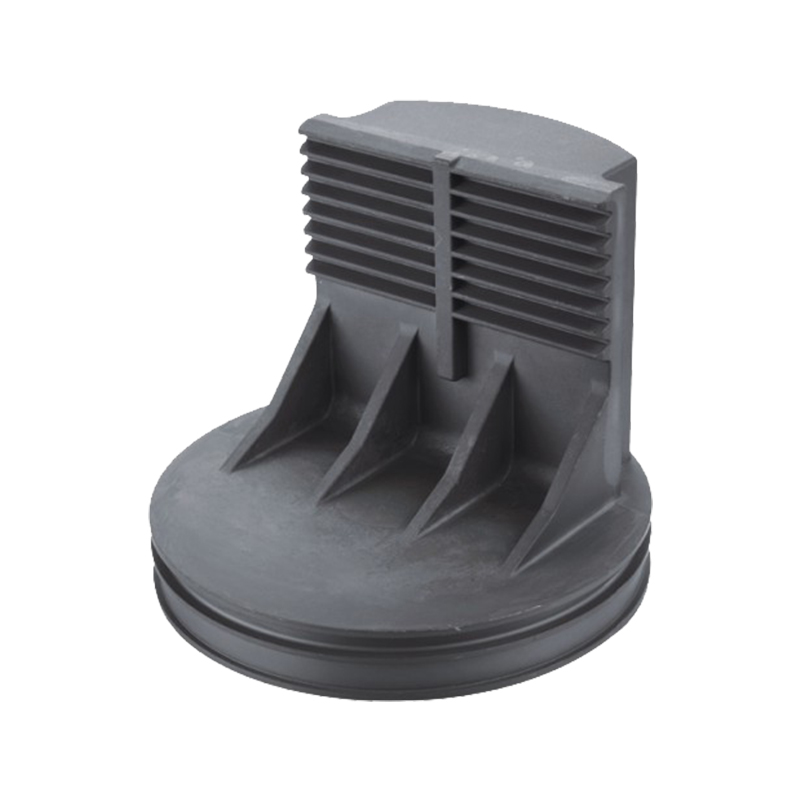 アルマイト処理されたアルミニウムダイカストピストン A360 などの低銅アルミニウム合金で作られたこれらのダイカストピストンは、均一な陽極酸化仕上げが施されており、エンジンや産業用コンプレッサーに優れた熱伝導性と放熱性をもたらします。陽極酸化は、低銅の化学薬品に関連する仕上げ方法です。 製品を見る→
粉体塗装部品の場合、選択の幅が大幅に広がります。 3 つのグレードはすべて、クロメート処理と粉体塗装を確実に受け入れます。そのため、溶融物が A380、ADC12、または A360 のいずれであるかに関係なく、ほとんどの工業用ハウジング、エンド キャップ、機械部品がこの方法で仕上げられます。
新しいパーツの有効な選択シーケンスは次のようになります。
当社の製造現場での 2 つの例: 流体媒体を扱うコントロール バルブは、銅の含有量が少ない化学物質で鋳造され、腐食防止のため粉体塗装で仕上げられています。一方、機械加工されたシール面を備えたオイル パンは、何よりも耐圧性が重視されています。
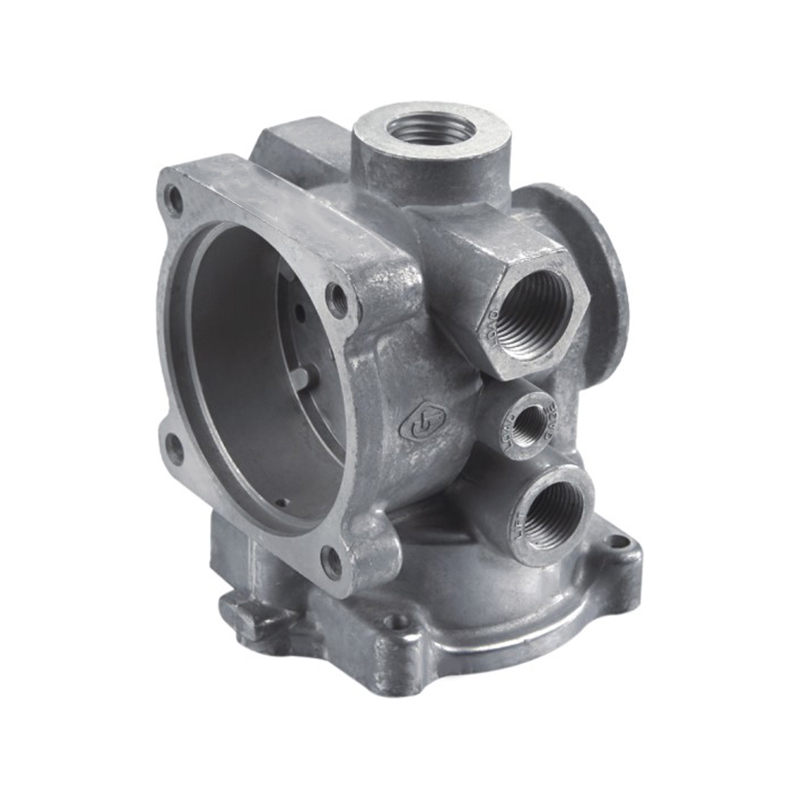 粉体塗装を施したアルミダイカスト削り出しコントロールバルブ 低銅合金で鋳造され、腐食防止のため粉体塗装で仕上げられたこれらの制御バルブは、流体システムの流れ、圧力、方向を調整し、使用される特定の鋳造グレードに関係なく粉体塗装ハウジングがどのように確実に機能するかを示しています。 製品を見る→
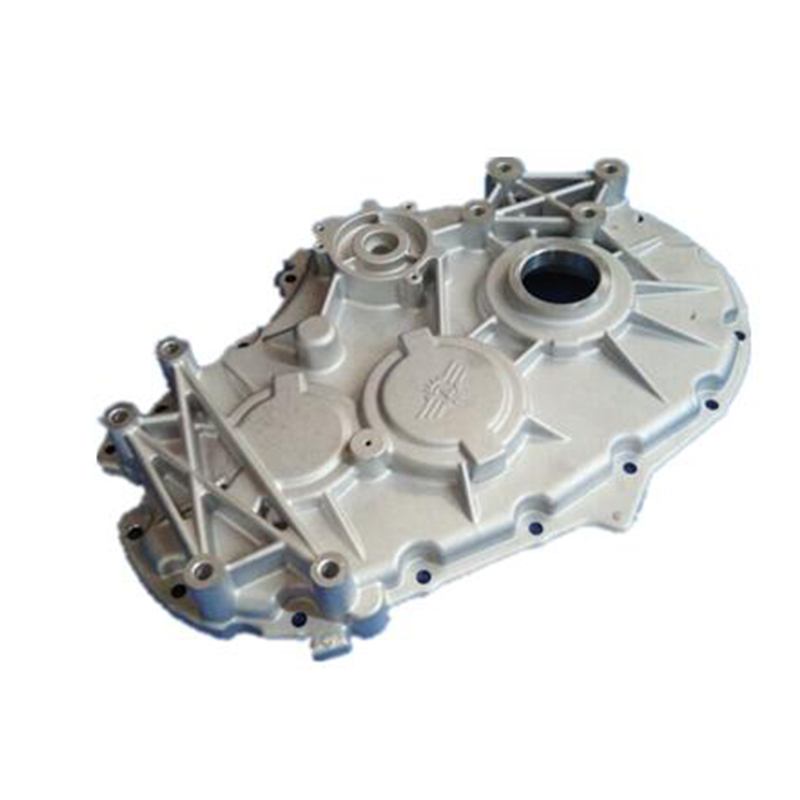 自動車用密閉型アルミダイカストオイルパン 機械加工されたシール表面と、金型設計、プロセス制御、X 線テストを通じて厳密に制御された気孔率を備えたこれらのオイルパンは、ADC12 や A380 などのグレードを代替する場合の一般的な要件である耐圧性を何よりも優先します。 製品を見る→
いいえ、同じ役割を果たし、頻繁に置き換えられますが、化学的性質が異なります。A380 の 7.5 ~ 9.5% および 3.0 ~ 4.0% に対して、ADC12 は 9.6 ~ 12.0% のシリコンと 1.5 ~ 3.5% の銅を使用します。代替は実際には日常的に行われますが、想定するのではなく、図面に文書化するか、初品検査を通じて承認する必要があります。
A360、大差で。銅の制限が 0.6% であるため、安定した軽い陽極膜が得られます。 A380 および ADC12 は化成塗装および粉体塗装に適しています。
リークテストと腐食要件が本当に許可する場合に限ります。 ADC12 は薄肉部分の充填がより簡単で、アジアのサプライチェーンでより多く入手できることが多いですが、銅の含有量が多いため耐圧マージンが減少し、節約した分がリークテストのスクラップに変わる可能性があります。
A380 と ADC12 の価格は同様で、通常は地域の利用可能性が勝者を決定しますが、A360 には控えめなプレミアムが付く場合があります。意味のあるコストの違いは、キログラムあたりの価格ではなく、スクラップ率、機械加工ツールの寿命、仕上げ歩留まりに現れます。
結論としては、バランスのとれた汎用鋳物には A380 を、薄くて複雑な形状には ADC12 (特にアジアから調達する場合)、そして耐食性、シールまたは陽極処理が流動性を上回る場合には A360 を選択してください。 1987 年以来、Ningbo Jieda Molding & Machine は独自のダイカスト金型を設計および構築し、IATF 16949 品質システムの下で 200 ~ 1600 トンのプレス機でアルミニウム ダイカスト部品を製造しており、精密機械加工、粉体塗装、陽極酸化処理は社内で行われています。図面や合金に関する質問を持ってきていただければ、最初の工具を切断する前に、溶融物を部品に適合させるお手伝いをいたします。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード