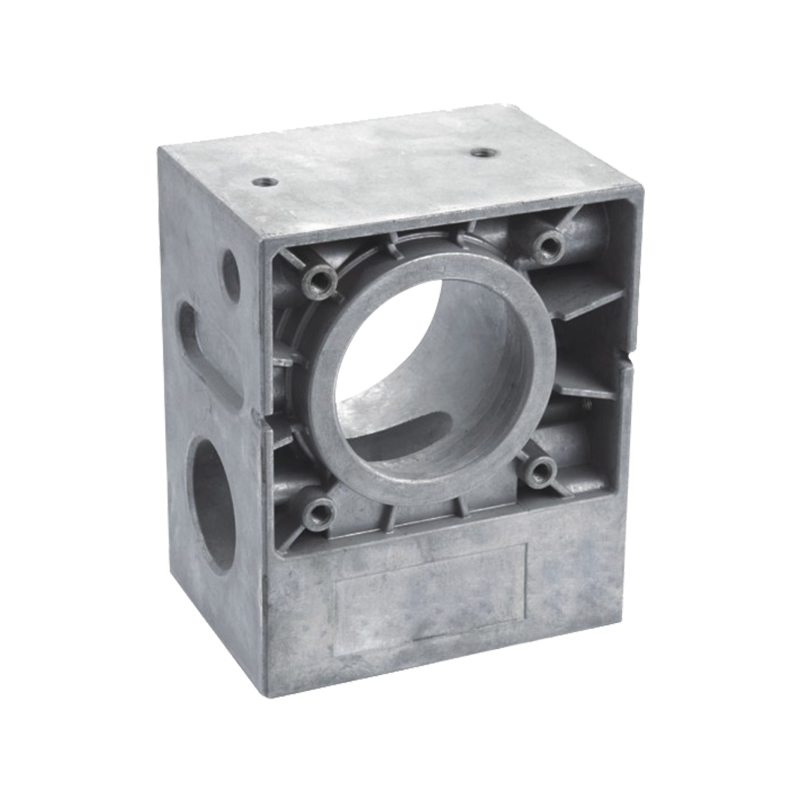
ダイカスト アルミニウム ギアボックス ハウジングのコンテナが寧波での搬入を待っていたとき、顧客の入庫検査で同じショット シーケンスから 3 つの部品に気孔があることが指摘されました。鋳造品は、気孔が表面下にあったため、ライン側の目視検査に合格していました。 CNC 加工でキャビティを開いた後にのみ見えるようになりました。このパターン、つまり欠陥の見逃し、下流での発見、クレームの係争は、ダイカストの品質において最もコストのかかるルーチンです。現在、AI による欠陥検出がそれを破壊しており、バイヤーがダイカスト サプライヤーを評価する方法が変化しています。
AI ベースのビジョン システムは、訓練された目では見逃す欠陥を検出し、ライン速度でそれを実行します。鋳物検査の研究は、画像データセットの実験から、欠陥の位置を特定してその種類を分類する階層型畳み込みニューラル ネットワークや、標準的な産業用コンピューターで実行されるリアルタイムの YOLO ベースの検出器など、生産指向のアーキテクチャに移行しています。実際の結果はケーススタディ全体で一貫しており、特に早期はんだ付け、コールドシャット、フローマークなどの微妙な特徴の検出率は手動チェックよりも明らかに優れています。
経済的なきっかけは本物です。産業用カメラ、組み込み GPU、オープンソース トレーニング ツールは 5 年前に比べてはるかに手頃な価格になっているため、複数の機械を備えた工場はトリム プレスにカメラ ステーションを設置し、自社生産物からデータセットを構築できます。工場独自の鋳物でトレーニングされたモデルは、すべての金型に固有の熱特性と充填特性があるため、一般的な分類器よりも優れたパフォーマンスを発揮します。
AI が行うことは、プロセスの知識を置き換えることではありません。検査ステップで症状が報告されます。欠陥の防止は、ショットパラメータ、ダイの温度バランス、および 金型設計は依然として防御の第一線です はんだ付けやガスのポロシティなどの繰り返し発生する問題を防ぎます。
アルミニウム ダイカストの欠陥は、検査によって異なる動作をします。目に見えて分類しやすいものもあります。他のものは内部にあり、X線または切片が必要です。 AI システムは両方のレベルで価値を付加します。
| 欠陥 | フォーメーション | 最適な検出方法 | 手動検査が困難な理由 |
|---|---|---|---|
| ガス気孔率 | ファストショット中に閉じ込められたガス | X線またはCT。 AI支援によるX線読影 | 地下、小さく、ランダムに分布 |
| ひけ巣 | 凝固時の局所的な収縮 | X線;破壊的セクショニング | 厚い壁の内側に集中することが多い |
| コールドシャット | 2 つのメタル フロー フロントが融合できない | 表面の視覚的;染料浸透試験 | フローマークのような細い線として表示されます |
| フローマーク | 不均一な充填パターン | 指向性面照明 | 安定した照明とオペレーターの注意力に依存します |
| はんだ付け | アルミニウムをダイス鋼に溶接 | 初期のショットの目視チェック。表面カメラ | 長時間の生産シフト中に注意力が薄れる |
| フラッシュ | 型締アンバランス | 簡単なビジョンジオメトリチェック | エッジの特徴が反復的であり、判断が単調である |
AI について実際に考える方法は、段階的なシステムとして考えることです。トリム ライン上の 2D 表面視覚が上面の欠陥を捕捉します。構造化された光が幾何学的なずれを捕らえます。畳み込み分類器を備えた X 線は内部検査をサポートします。そしてプロセスセンサーは、金属が固まる前に危険なショットにフラグを立てる予測レイヤーにフィードを送ります。
アルミニウム ダイカストの品質データで報告される欠陥タイプの一般的な分布。実際の比率は合金、金型設計、プロセスウィンドウによって異なります。
AI 欠陥検出の導入は、カメラを設置して結果を期待することではありません。値は、付加価値のある操作に対して検査ポイントがどこに位置するかによって異なります。自動車部品や産業部品の典型的なアルミニウム ダイカスト ラインでは、そのロジックは次のとおりです。
順序が重要です。加工前に欠陥を発見すれば、加工スクラップを回避できます。組み立て前にそれを捕まえることで、やり直しを避けることができます。出荷前に捕まえることで関係を守ります。機能要件が厳しい部品は、これを最も明確に示しています。
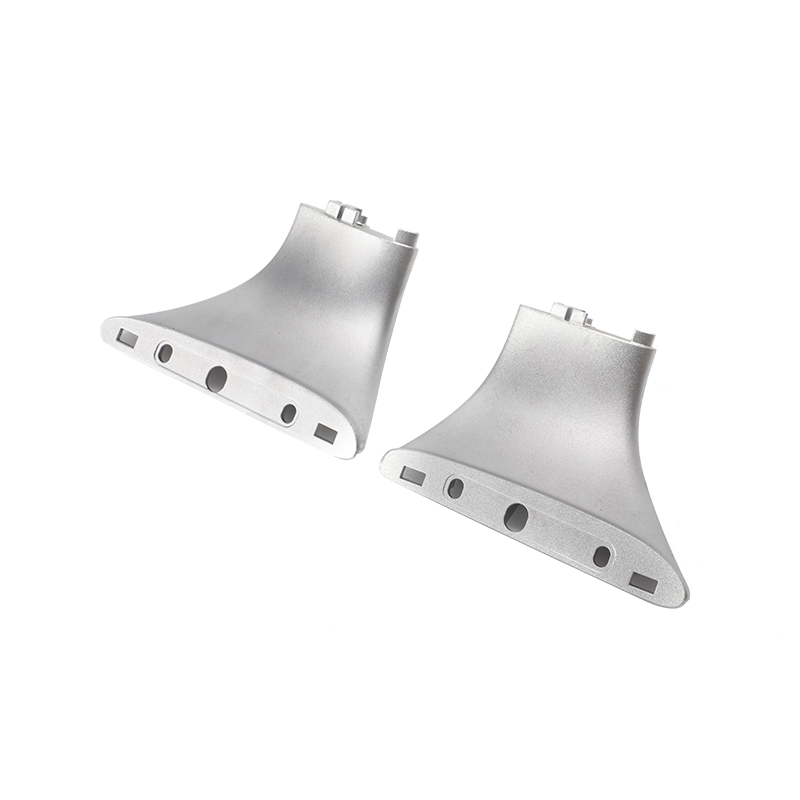
 電気自動車用アルミダイカストバッテリーハウジングおよびカバー この保護ハウジングは、新エネルギー車のバッテリー パックを保護するために強度、密閉性、放熱性を兼ね備えており、組み立て前の漏れと寸法のチェックが重要になります。 製品を見る→
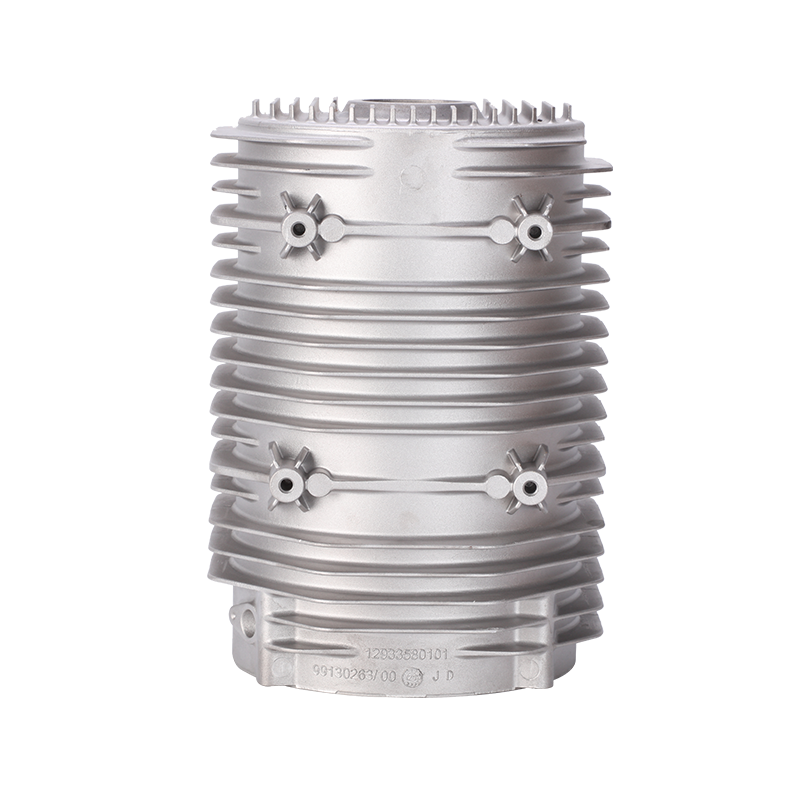
新エネルギー車のバッテリー ハウジングは高電圧と継続的な熱を運ぶため、単一の多孔質鋳造物が何か月も使用すると絶縁不良を引き起こす可能性があります。そのため、最終検査時だけでなく、あらゆる段階で漏れの完全性と寸法安定性が検証されます。同じ規律が、モーター ハウジング、ギアボックス ハウジング、バルブ本体、その他の構造鋳物にも当てはまります。
欠陥が顧客に漏れない限り、適切な検査ポイントが安価に捕まえます。経済状況を説明する 3 つの参考数字:
代表的なものは、公開されているダイカスト品質試験の範囲です。結果は、欠陥の種類、部品の形状、照明条件によって異なります。
コスト面も同様に具体的です。高価な機械加工された鋳造品に欠陥が 1 つあると、カメラ ステーション全体の価格に匹敵する可能性があります。実際の利益は、検査ポイントの後に追加される値、ベースラインの欠陥率、サプライヤーがプロセスパラメータを調整するために欠陥データを使用するかどうかという 3 つの変数によって決まります。
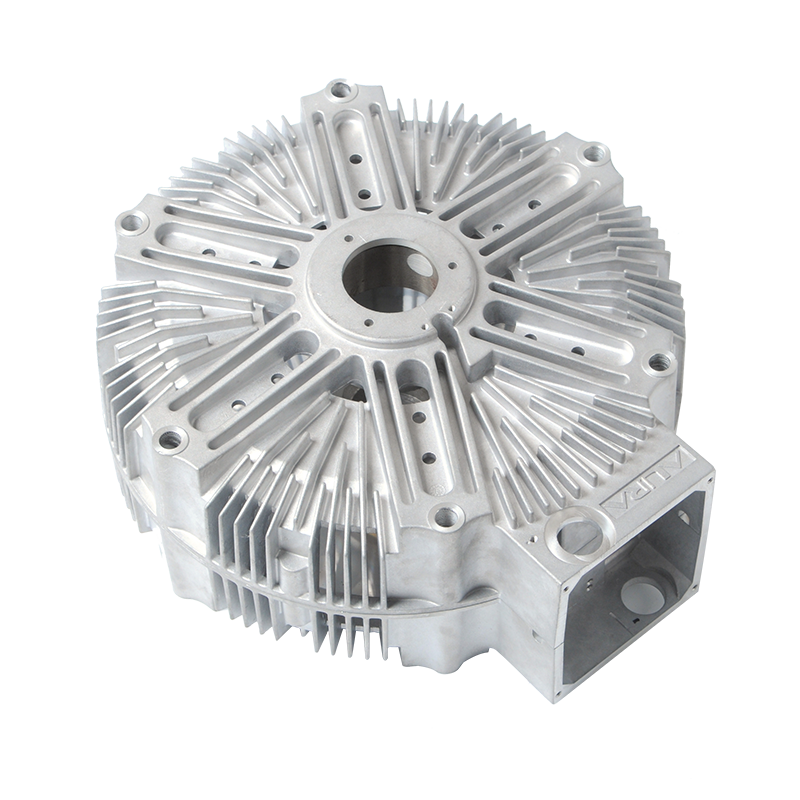
 アルミニウムダイカスト電動モーターハウジングとステーターフレーム 厳しいボア公差と安定した放熱を実現するように設計されたこのステーター フレームは、産業用および自動車用アプリケーションのモーターをサポートするため、早期の検査によりコストのかかる加工スクラップを防止します。 製品を見る→
電気モーターのハウジングは、その価値を厳密な穴公差と機械加工されたステーターポケットに集中させます。加工後に気孔が発生した場合、スクラップロスには鋳造コストだけでなく加工時間も含まれます。そのステップの前に検査を配置すると、バイヤーの計算が変わります。
ケーススタディのパターンに基づいた改善曲線の例。実際の節約は部品の組み合わせとベースラインの品質によって異なります。
購入者向けの実践的なガイドライン: 部品の重要な特定の機能 (モーター ハウジングのステーター ポケット、油圧バルブの内部チャネル、EV バッテリー カバーの平坦度など) をどのように検査するかをサプライヤーに尋ねてください。
品質に関する主張は印刷するのは簡単ですが、検証するのは困難です。サプライヤーが AI や高度な検査について言及した場合、バイヤーは次の 4 つの領域で具体的な証拠を探すことができます。
これらの要素はカメラのブランドよりも重要です。で 寧波ジエダ 、寧波北侖市にある従業員 130 人の施設に品質管理アンカーがあり、IATF 16949 認証を取得し、28 人の技術スタッフを擁し、社内の金型設計は最大 1600 トンの高圧ダイカストマシンによってサポートされています。金型設計と同じチームが鋳造、機械加工、表面処理も行うため、最終検査で見つかった欠陥は、同じ施設内で金型設計やショットパラメータに起因するものまで遡ることができます。
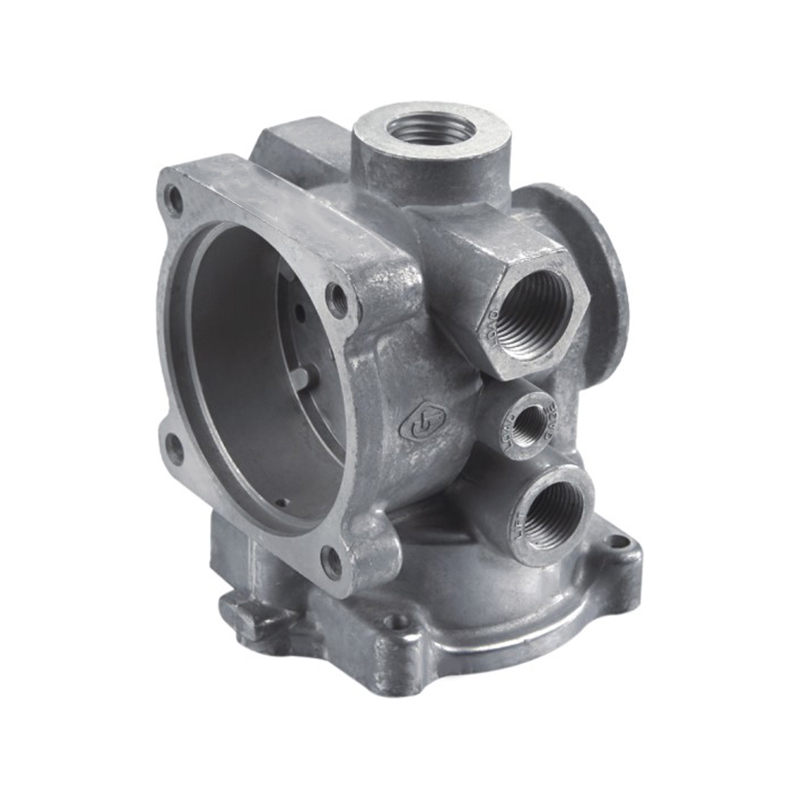 機械加工および粉体塗装されたアルミニウムダイカスト製コントロールバルブ 内部チャネル、シール面、耐食性コーティングを備えたこのバルブは、産業システムの流れを調整します。金型から最終コーティングまで完全な社内管理により、追跡可能な品質が保証されます。 製品を見る→
制御弁本体がその利点を示しています。内部チャネルは流れに影響を与え、シール面は気密性に影響を与え、粉体塗装された外側は腐食に耐えなければなりません。 1 つのチームが金型、鋳造、機械加工、コーティングを処理する場合、検査データは最初のショットから最終レポートまで接続されたままになります。AI ベースの品質管理は、このようなトレーサビリティを強化するように設計されています。
いいえ、X 線は依然として内部気孔率と引け巣の参照方法です。 AI は、検査官が欠陥パターンをより迅速かつ一貫して発見できるようにすることで、X 線の解釈を改善しますが、X 線撮影や冶金学的判断の必要性がなくなるわけではありません。
通常、量産トライアルでは、新しい形状で高精度を実現するために、欠陥クラスごとに数千のラベル付き画像が必要です。転移学習、合成欠陥生成、安定したプロセス条件により、その数を減らすことができます。
それは機能しますが、サプライヤーが制御されたプロセスで繰り返し部品を生産すると、経済性が向上します。短期間の実行では、類似したジオメトリ間で共有モデルを使用するか、ルールベースのビジョン システムを使用する方がコスト効率が高いことがよくあります。
偽陰性率を含む部品番号ごとの欠陥データを要求し、監査中に既知の欠陥のあるサンプル部品をラインに流すように要求します。稼働中のシステムは、シードされた欠陥を毎回検出する必要があります。
ダイカストのバイヤーにとっての問題は、もはや AI が人間の検査員に取って代わるかどうかではありません。サプライヤーが検査を静的なゲートとして扱うか、すべての部品を読み取り、データを記録し、金型や機械にフィードバックする接続されたシステムとして扱うかによって決まります。 2 番目のモデルでは、良好な部品が一貫して出荷されます。最初のモデルは、不良品が出荷されるまで、見た目の良い部品を出荷します。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード