購買エンジニアが新しいアルミニウム部品を金型工場に持ち込むとき、最初の実際的な問題は、理論的にどの鋳造プロセスが「優れている」かということではありません。高圧ダイカストと低圧ダイカストのどちらが、必要な年間生産量で部品の目標コスト、肉厚、気孔率の制限に達できるかが重要です。簡単に言うと、正しいプロセスとは、注文書に一致するプロセスです。高圧ダイカストは、サイクルタイムと寸法再現性が大規模なコスト削減につながる主要な分野です。速度よりも気密性、熱処理性、機械的完全性が重視される場合には、低圧ダイカストが最適です。
高圧ダイカストでは、低圧システムよりもはるかに高い圧力で、溶融アルミニウムが硬化鋼の金型に射出されます。射出速度は非常に速く、キャビティはほぼ瞬時に充填されます。この速度により 2 つの効果が生じます。
まず、優れた表面仕上げと厳しい寸法公差が得られます。第 2 に、これにより、多くの場合 0.5 mm までの非常に薄い壁が可能になり、これは軽量の自動車部品や電子部品にとって大きな利点となります。サイクルタイムは 30 ~ 90 秒と短く、年間数万個の部品を扱うプロセスの生産性が高くなります。
トレードオフは多孔性です。高速射出により、鋳物の内部に空気とガスが閉じ込められます。これにより、機械的特性や気密性が損なわれる可能性があります。そのため、多くの高圧ダイカストは、流体または圧力用途で使用する前に、含浸またはその他のシール手順を必要とします。
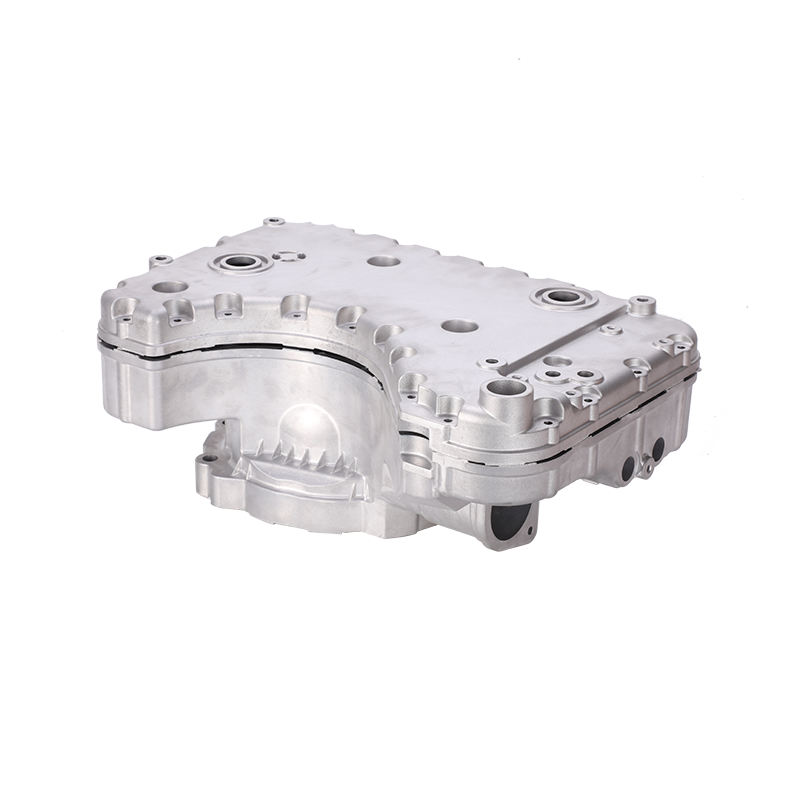
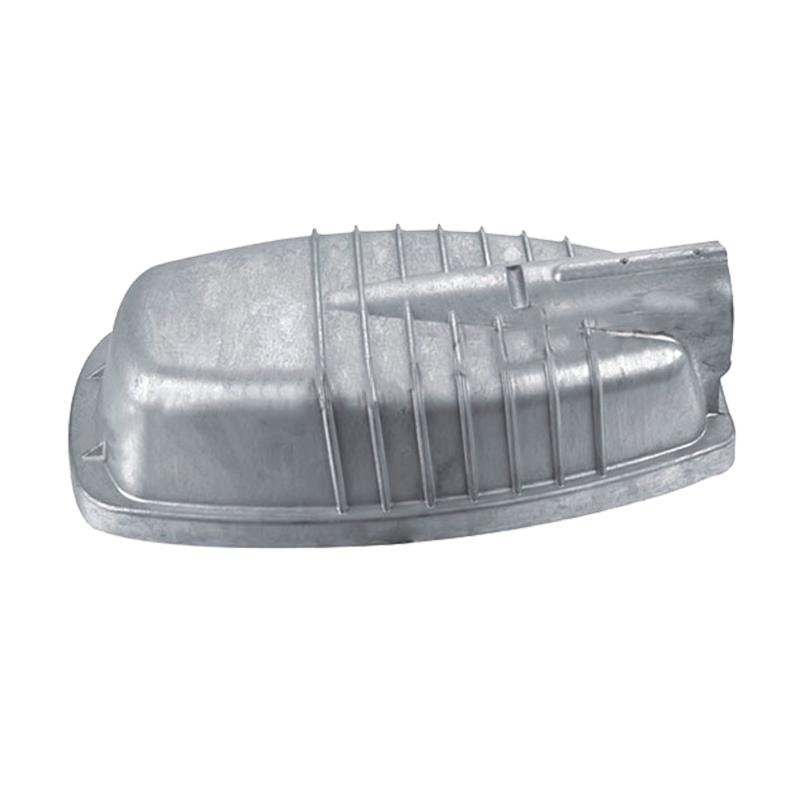
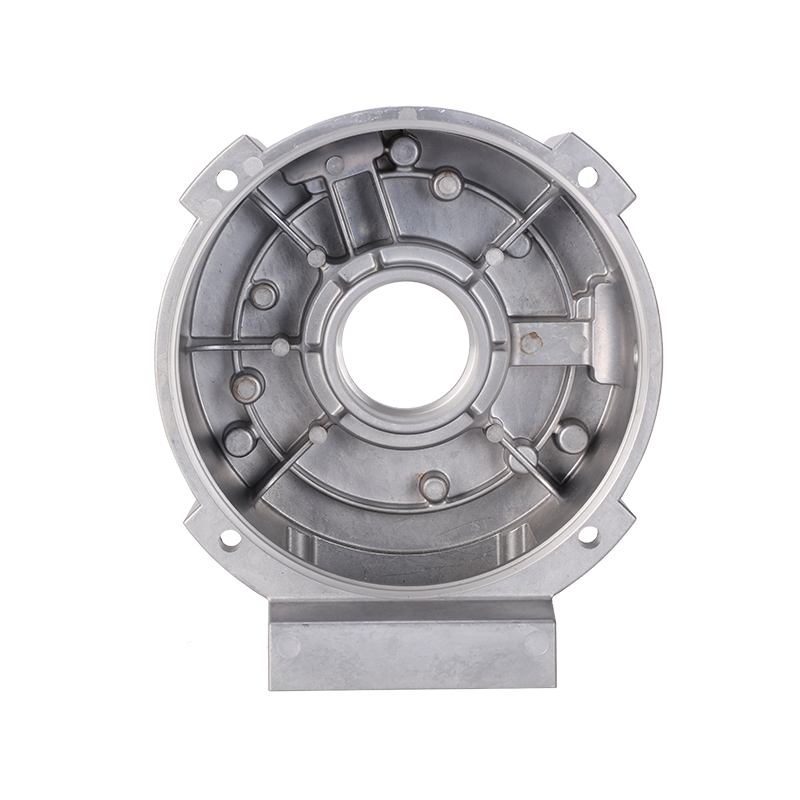
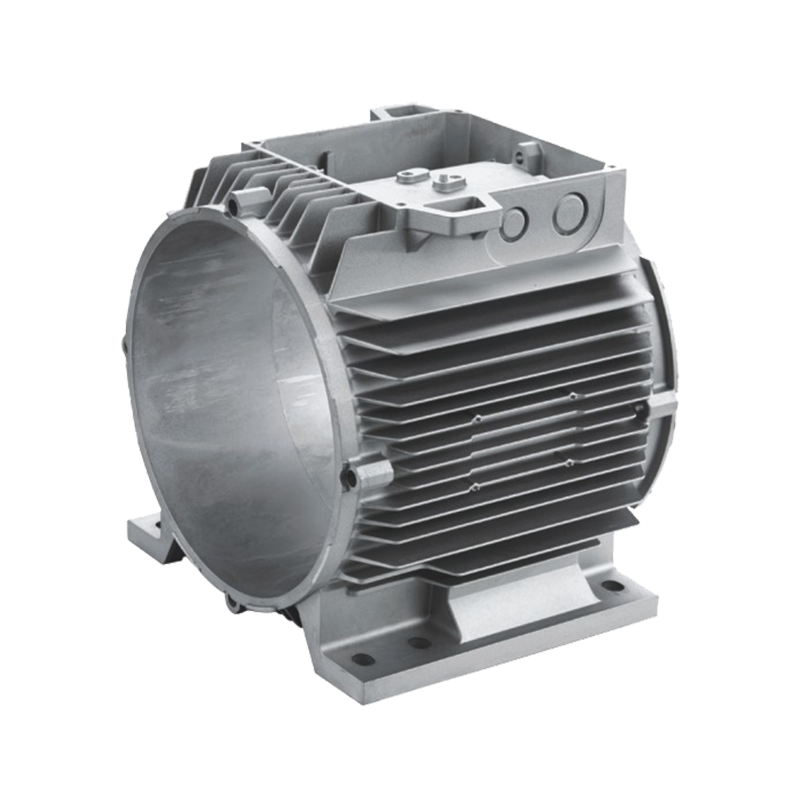
自動車のモーター ハウジング、バッテリー エンクロージャ、LED ランプ ハウジングは、高圧ダイカストが活躍する部品の典型的な例です。
 高圧アルミダイカスト自動車モーターハウジング このモーター ハウジングは、モーター内部コンポーネントの保護とサポートが必要な用途に適しています。アルミニウム合金構造により、モーターの効率と耐用年数が向上し、自動車用途に信頼できる選択肢となります。 製品を見る→
低圧ダイカストでは、より穏やかな充填力が使用されます。 0.3 ~ 1.5 bar の圧縮空気が、溶融金属を密閉るつぼからライザーを通ってダイ内に押し上げます。金属はゆっくりと上昇するため、流れが安定し、乱流が低くなります。
この安定した充填により、低圧鋳造の構造的信頼性が高く評価されます。金属が下から押されるため、金型は下から上に充填され、収縮が連続的に供給されるような方法で固化が起こります。気孔率が大幅に低くなります。機械的特性、特に伸びと疲労強度は、一般的な高圧鋳造よりも優れています。
部品を熱処理する必要がある場合には、低圧力も当然の選択となります。鋳造品にはガスポケットが少ないため、アルミニウムは膨れや内部損傷を生じることなく T6 焼き戻しに対応できます。欠点は速度です。サイクル時間は 5 ~ 15 分かかり、金型は高圧金型ほど多くのショットに耐えられません。
このため、強度と健全性がスループットを上回る大型の厚肉部品、構造用サスペンション部品、ホイールには低圧鋳造が選択されます。
次の表は、見積もりやツールの決定時に最も重要となる操作上の相違点をまとめたものです。
| パラメータ | 高圧ダイカスト | 低圧ダイカスト |
|---|---|---|
| 充填圧力 | 14~70MPa | 0.3~1.5バール |
| 標準的なサイクルタイム | 30~90秒 | 5~15分 |
| 死ぬ人生 | 50,000 ~ 100,000 ショット | 20,000 ~ 50,000 ショット |
| 最小壁厚 | 0.5~1.0mm | 2.0~3.0mm |
| 気孔率レベル | より高い | 低い |
| 気密性 | 含浸が必要な場合が多い | 自然に良くなります |
| 熱処理 | 限定 | T6互換 |
| 設備投資 | 約4倍の低圧 | 低いer initial cost |
年間ボリュームが最初のフィルターです。予測が年間約 50,000 ~ 100,000 個に達すると、通常、高圧ダイカストが最も低い単価を実現します。金型は迅速に償却され、速いサイクルにより労働力と機械時間が削減されます。このしきい値を下回ると、高圧ダイの費用が報われない可能性があります。
壁の厚さは 2 番目のフィルターです。薄肉で均一なセクションは、高圧ダイカストの得意分野です。厚いセクション、深いリブ、または不均一な壁分布を持つ部品は、ゆっくりとした充填により金属供給が均一に収縮するため、低圧力に適しています。
Tolerance は 3 番目のフィルターです。高圧ダイカストは、鋳物全体にわたって厳密な寸法再現性を保持します。圧力が低いと残留応力が少なくなりますが、寸法安定性は金型の熱制御により大きく左右されます。
電気自動車のバッテリー ハウジングは、これらの選択肢を示しています。軽量化のための薄壁、組み立てのための高次元の再現性、細胞を保護するための十分な機械的強度が必要です。実際には、高圧ダイカストによって大量に製造されます。
 電気自動車用アルミダイカストバッテリーハウジングおよびカバー このバッテリー ハウジングは、セルの保護に不可欠な高い強度、密閉性、放熱性を備えています。軽量設計と簡単な設置により、効率的な EV の組み立てとメンテナンスをサポートします。 製品を見る→
アルミニウム鋳造方法の比較について詳しくは、の説明を参照してください。 砂型鋳造、ダイカスト、インベストメント鋳造 .
2 台のマシンの価格を比較するのは簡単ですが、プロジェクトを決定するのは鋳造部品の総コストです。高圧ダイカストマシンのコストは低圧システムの約 4 倍になりますが、数十万ショットに及ぶとこの差はなくなります。
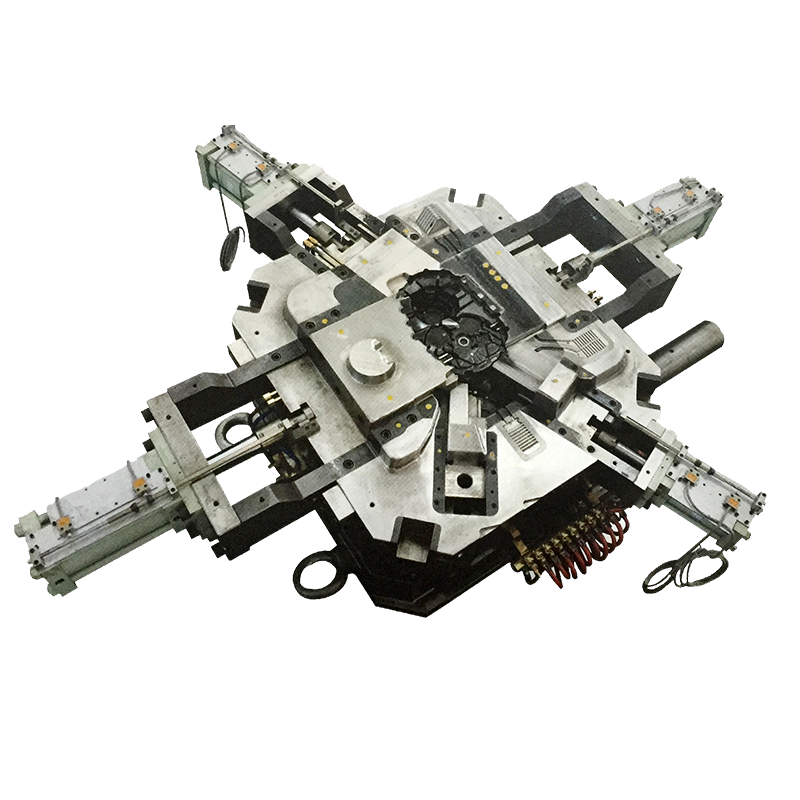
金型のコストも同様の曲線に従います。高圧ダイは硬化工具鋼で作られており、規模が大きくなると耐用年数が短くなります。低圧ダイは軽量で安価なため、パイロットランや製品開発にとって魅力的です。部品の設計がまだ変更されている場合は、高価なツールを完全に使用することなく、低圧金型のトライアルにより反復する余地が広がります。
二次的な運用も規模を大きく変えます。ガス多孔性のある部品は、加工中により多くのはじきが発生したり、圧力テスト中に漏れたりする可能性があります。低圧鋳造は機械が洗浄されやすく、含浸の必要性が少なくなる傾向があります。後で粉体塗装または陽極酸化処理されるコンポーネントの場合、表面品質は仕上げラインではなく鋳造プロセスから始まります。
経済学を変えることなくしてはいけない。多くの場合、両方のプロセスで同じ形状を製造できますが、サイクル タイム、気孔率レベル、壁厚プロファイルは異なります。部品の体積が減少する場合、低圧は高圧に取って代わることができ、設計ではスループットではなく強度と漏れ防止に重点を置いています。
高圧ダイカストが有力な候補です。高い射出速度により、金属が固化する前に薄い部分が素早く充填されます。低圧力では、より高い圧力を使用したり、ゲート ランナーを追加したりしない限り、非常に薄くて長いリブに到達するのは困難です。
ツールのコストがプログラム全体で共有される場合のみ。小さなバッチの場合、低圧を使用すると金型が安価になり、機械のセットアップが簡単になります。その代わりに生産は遅くなりますが、先行投資は少なくて済みます。
はい。気泡が表面に近いと、粉体塗装が硬化中に膨れが生じる可能性があります。強力な表面処理が計画されている場合は、低圧鋳造または含浸処理を行う高圧鋳造を選択する方が安全です。
年間生産量が多く、断面の厚さが薄く均一で、寸法再現性が重要な場合は、高圧ダイカストを選択してください。気密性、熱処理、構造の健全性がサイクル速度を上回る場合、または生産量がまだ増加している場合には、低圧ダイカストを選択してください。
信頼を得る最良の源は、経験豊富なダイカストパートナーと実際に話し合うことです。同社の機器セット、ツーリングの経験、仕上げ能力が貴社の部品ファミリーにどのように適合するかを確認してください。体積と設計上の制約に関する明確なデータがあれば、高圧と低圧の選択は簡単な工学計算になります。
準備ができていますか 協力します ジーダと?
*あなたのメールは私たちと一緒に安全です、私たちはスパムしません。
製品
連絡先情報
nbjd011@126.com
+86-574-86115705
Ningbo、Beilun地区、Daqi Technology Industrial Ziont、Ningboの58型ロード